


La variation de la largeur de la bobine ne doit pas être imputée à la bobine seule tant que le guide d'entrée n'a pas été vérifié pour la position latérale, l'élévation de la bande, les rails de guidage parallèles et les réglages reproductibles. Le profilage dépend du déplacement longitudinal de la bande à travers des matrices à rouleaux successives, de sorte que la forme de la bobine entrante et la variation du matériau peuvent toujours affecter le profil final même lorsque le guide est correctement réglé.
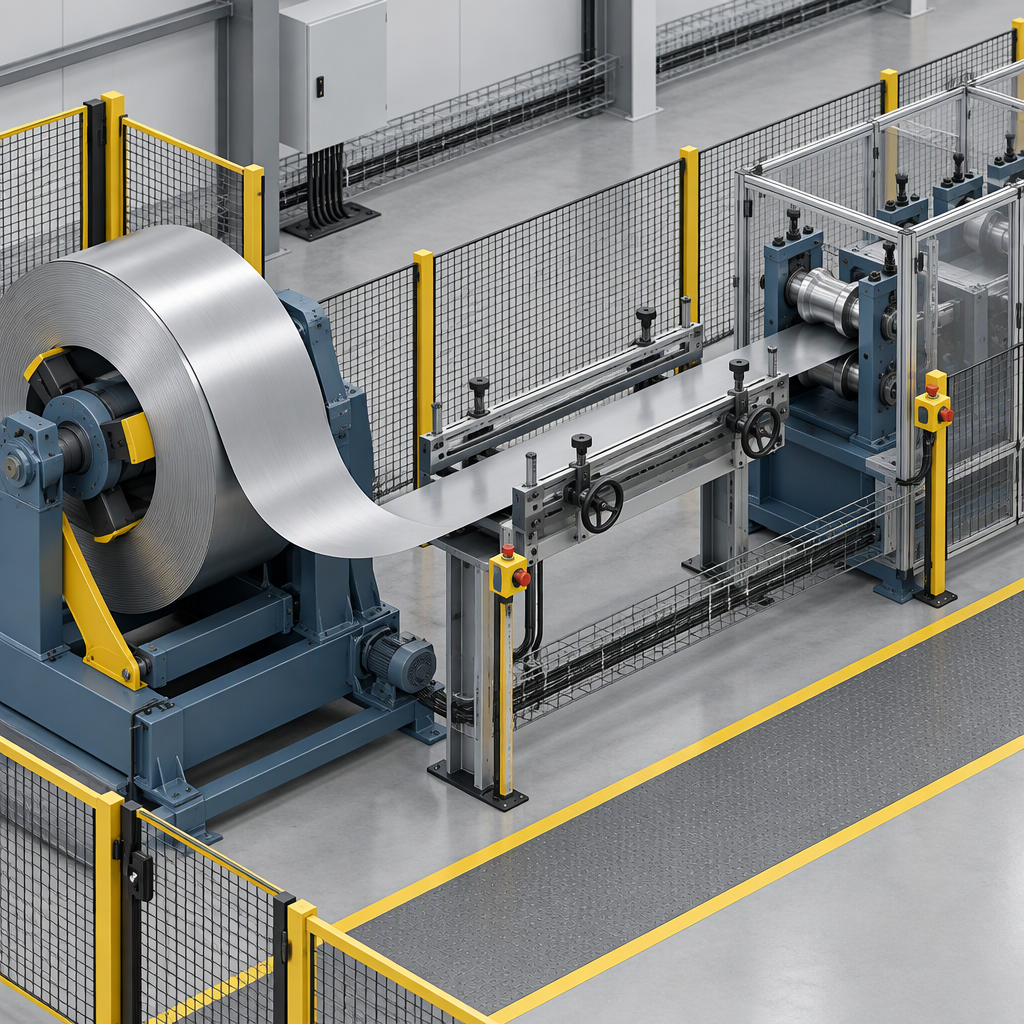
Pourquoi le guidage à l"entrée est important lorsque la largeur de la bobine change
Le guidage à l"entrée du profilage est important car il contrôle la manière dont la bande entre dans la première passe de formage ; il ne corrige pas la largeur de la bande, mais il peut empêcher qu"un problème de largeur ne se transforme en problème de configuration, de torsion, de bavure ou de contrôle dimensionnel.
Les guides d"entrée et les tables d"entrée sont utilisés pour guider la bande entrante dans la première passe de formage en définissant l"emplacement latéral et l"élévation de la bande. Si les rails de guidage ne sont pas parallèles, si la bande n"est pas centrée ou si l"élévation n"est pas cohérente avec l"outillage, la ligne peut ajouter une variation évitable avant le début du formage.
Lors du profilage, une feuille ou une bande plate est introduite dans des matrices à rouleaux successives appariées qui plient progressivement le matériau pour lui donner la forme finale. Cela rend les premières conditions de contact importantes : la séquence de formage suppose que la bande est présentée de manière cohérente avant que les cages en aval ne commencent à la façonner.
Séparer la variation de largeur de bobine de l"erreur de guide d"entrée
Traitez la variation de largeur comme un problème de matériau, de refendage ou de largeur développée lorsque la largeur de bande mesurée, les tolérances de pliage, les longueurs à plat, le comportement du matériau ou la forme de la bobine entrante ne peuvent pas prendre en charge la géométrie du profil, même avec un guide correctement aligné.
| Question à répondre | Ce que cela suggère | Action pratique de l'acheteur ou de l'ingénieur |
|---|---|---|
| La largeur de la bande correspond-elle à l"estimation de la section transversale développée basée sur les méplats, la longueur de l"arc de courbure et l"hypothèse de la ligne neutre ? | Une inadéquation pointe vers le calcul de la largeur de la bande, le refendage ou la révision du développement du profil plutôt que vers le seul ajustement du guide. | Revérifiez le calcul de la largeur développée et comparez-le avec les mesures réelles de la bobine fendue avant de déplacer les paramètres du guide. |
| La bobine entrante présente-t-elle une cambrure, une arbalète, un jeu de bobines, une boucle centrale ou d"autres imperfections de forme ? | La forme de la bobine entrante peut influencer le contrôle dimensionnel et la qualité de la pièce indépendamment du guide d"entrée. | Mesurez et enregistrez l"état entrant, puis décidez si un nivellement, des critères d"acceptation des bobines ou un examen du fournisseur sont nécessaires. |
| La qualité du matériau, le comportement au retour élastique, la variabilité de la limite d"élasticité ou la complexité du profil ont-ils changé ? | Les variables de matériau et de profil peuvent modifier la façon dont la section se forme à travers les stands. | Passez à l"ingénierie des procédés ou à la révision des outils lorsque le même paramètre de guidage se comporte différemment avec une condition matérielle modifiée. |
Un guide d’entrée ne doit pas être utilisé comme substitut à une largeur développée correcte. Un profil constitué de plis et de plats dépend toujours d"une estimation de la largeur de la bande qui reflète la géométrie formée et le comportement du matériau.
Utilisez les symptômes pour décider quoi inspecter en premier
Commencez par l"inspection du guide d"entrée lorsque les symptômes suivent la présentation de la bandelette : serpentage dans le premier passage, contact latéral irrégulier, torsion, bavure de bord ou dérive dimensionnelle qui change après le mouvement du guide.
| Symptôme observé | Première vérification du guide d’entrée | Quand regarder au-delà du guide |
|---|---|---|
| La bande semble diriger ou serpenter avant le premier passage de formation. | Vérifiez que les rails de guidage sont parallèles et que la bande n"est pas poussée latéralement vers un côté. | Si la bande entre en ligne droite mais que le profil dérive toujours, inspectez la forme de la bobine et le comportement du matériau. |
| Une torsion ou une incohérence dimensionnelle apparaît après les modifications de configuration. | Vérifiez l"élévation du guide, le dégagement latéral et la position d"installation enregistrée. | Si le problème se répète avec les paramètres de guide corrects, examinez les hypothèses de largeur et d"outillage développées. |
| Les bavures ou les marquages des bords sont plus importants d"un côté. | Vérifiez si un rail de guidage est en contact excessif avec le bord de la bande ou s"il maintient la bande hors de sa trajectoire prévue. | Vérifiez la qualité de refendage et l’état des bords si le contact équilibré du guide ne supprime pas le symptôme. |
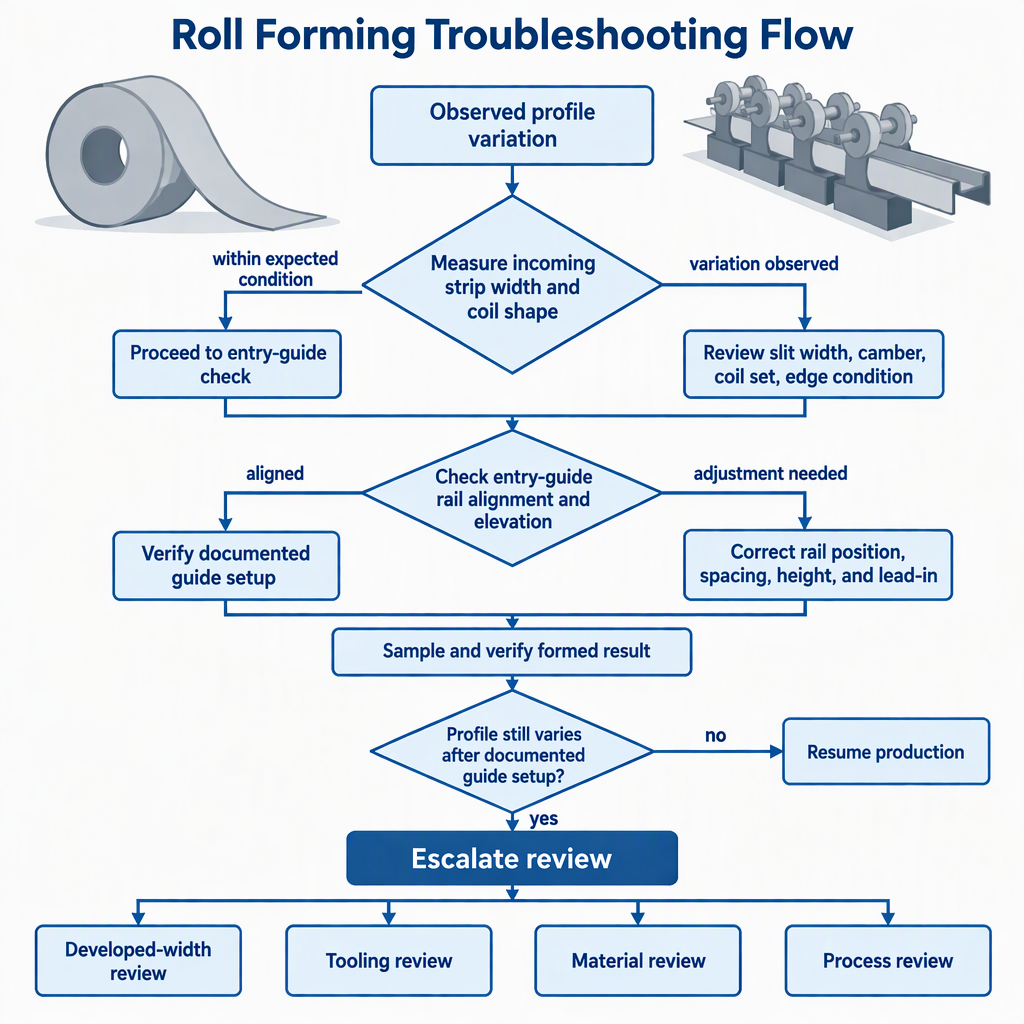
Vérifiez l"alignement du guide d"entrée avant de modifier le processus
Avant de changer les supports de formage ou de blâmer la bobine, vérifiez que le guide d"entrée est perpendiculaire à la ligne, parallèle aux rails de guidage, réglé sur l"élévation correcte de la bande et enregistré par rapport à une référence fixe.
- Arrêter la ligne selon les procédures de verrouillage et d'exploitation de l'usine avant l'accès manuel à la zone d'entrée ; ne touchez pas l’équipement sous tension ou la bande en mouvement.
- Utilisez une référence machine fixe, telle que le premier passage ou une référence centrale vérifiée, pour vérifier si le guide présente la bande directement dans l'outillage.
- Vérifiez le parallélisme des rails de guidage afin que la bande soit soutenue sans être coincée, inclinée ou poussée plus fort sur un bord.
- Vérifiez l'élévation de la bande au niveau de la table d'entrée ou de la zone de guidage afin que le matériau entre dans la première passe de formage à la hauteur prévue.
- Confirmez le jeu latéral en utilisant la largeur de bande réelle mesurée pour la bobine en cours d'exécution, puis serrez ou sécurisez les réglages dans le même ordre à chaque fois.
- Exécutez un échantillon contrôlé selon les procédures de fonctionnement normales et comparez le résultat avec la configuration enregistrée avant d'apporter d'autres modifications au processus.
Paramètres du guide de document afin que les modifications de largeur ne réinitialisent pas le processus
La répétabilité s"améliore lorsque l"usine enregistre la position du guide, l"écartement des rails, l"élévation, la largeur de la bobine et les points de référence utilisés, au lieu de s"appuyer sur la mémoire de l"opérateur après chaque changement de bobine ou de travail.
- Enregistrez la largeur de bande mesurée pour la bobine et l'espace de guidage utilisé pour ce cycle.
- Enregistrez les positions des guides gauche et droit à partir d'une référence de machine stable plutôt qu'à partir d'une marque mobile ou informelle.
- Enregistrez l'élévation d'entrée ou les conditions de cale lorsque la ligne utilise une cale ou un support réglable pour définir la hauteur de la bande.
- Enregistrez le profil, le matériau et l'identifiant de la bobine afin que les futurs dépannages puissent séparer les paramètres du guide des différences de matériaux entrants.
- Conservez un journal des modifications de configuration qui note quel réglage a modifié le symptôme et quel réglage n'a pas modifié le symptôme.
- Utilisez les paramètres documentés comme point de départ, puis vérifiez avec les résultats mesurés des bandes et des pièces formées avant de lancer la production.
Liste de contrôle de l"acheteur pour les conseils d"entrée en matière de profilage
Les acheteurs d"équipement doivent se demander comment la ligne prend en charge une présentation précise des bandes, une vérification de l"alignement, un contrôle d"élévation et des modifications de configuration documentées avant de traiter le guide d"entrée comme un accessoire mineur.
- Demandez comment le guide d'entrée est référencé à la première passe de formage et comment le parallélisme du rail est vérifié lors de la configuration.
- Demandez si la position et l'élévation du guide peuvent être mesurées et enregistrées de manière reproductible pour différentes largeurs de bande.
- Demandez comment le fournisseur s'attend à ce que la ligne gère les conditions de bobine entrantes telles que le cambrage, l'arbalète, le jeu de bobines ou la boucle centrale.
- Demandez quelles informations sont nécessaires pour confirmer la largeur de bande développée pour les profils comportant plusieurs plats et coudes.
- Demandez quelle documentation de configuration, quelles dimensions de référence ou quels contrôles de l'opérateur sont recommandés pour les tâches récurrentes.
- Demandez où s'arrête la responsabilité du fournisseur et où doivent commencer la spécification des matériaux, la qualité du refendage, le nivellement ou l'examen de l'outillage.
Sachez quand escalader au-delà du guide d"entrée
Arrêtez d"ajuster le guide d"entrée lorsque la présentation de la bande mesurée est reproductible mais que le profil formé change toujours en fonction de la qualité du matériau, de l"état de la bobine, de la largeur développée, du retour élastique ou de la complexité du profil.
Le guidage à l'entrée contrôle la présentation de la bande lors du premier passage. Cela ne remplace pas une estimation correcte de la largeur de bande pour une section transversale composée de plats et de coudes. It also does not remove the influence of material properties, yield-strength variability, springback, or incoming coil shape imperfections described in AHSS Guidelines roll forming guidance.
- Si le symptôme change immédiatement lorsque les rails de guidage, l'espace ou l'élévation changent, le guidage à l'entrée reste un point de contrôle probable.
- Si la largeur de fente mesurée ne prend pas en charge le profil développé, examinez le calcul de la largeur de la bande et le processus de refendage.
- Si différentes bobines se comportent différemment dans la même configuration documentée, étudiez les propriétés des matériaux et la forme de la bobine entrante.
- S'il n'existe aucune configuration documentée, créez-en une avant de tirer des conclusions à partir d'une bobine ou d'un réglage d'un opérateur.
Conclusion
Une méthode de dépannage pratique consiste à mesurer la bobine, à vérifier l"alignement et l"élévation du guide d"entrée, à documenter la configuration reproductible et à intervenir uniquement lorsque les preuves vont au-delà de la présentation de la bandelette.
Pour les usines de produits de construction métalliques, le guidage à l'entrée du profilage est une condition limite contrôlable au début de la ligne. Une largeur de développement et une fente correctes restent essentielles pour la géométrie du profil. Le comportement du matériau et la forme de la bobine entrante doivent faire partie de la même enquête lorsque le guide est déjà reproductible.
FAQ sur le guidage d"entrée en profilage et la variation de la largeur des bobines
Ces questions aident les ingénieurs, les équipes de production et les acheteurs d"équipement à décider ce qu"il faut vérifier avant de changer d"outillage ou de blâmer une bobine.
Les conseils d’entrée peuvent-ils corriger la variation de largeur de bobine ?
Le guidage d"entrée peut présenter la bande de manière cohérente jusqu"à la première passe de formage, mais il ne modifie pas la largeur de fente mesurée de la bobine.
Pourquoi un petit changement de largeur peut-il affecter un profil laminé ?
Une section transversale formée par rouleau dépend des longueurs plates, de la longueur de l"arc de pliage et de l"estimation de la ligne neutre, de sorte que les changements de largeur de bande peuvent affecter la façon dont la géométrie finale est obtenue.
Quels symptômes indiquent une erreur de guide d’entrée ?
Un serpent dans le premier passage, un contact unilatéral du guide, une torsion après la configuration, une bavure sur un bord ou une dérive dimensionnelle qui change après le mouvement du guide sont des raisons pour inspecter le guide d"entrée plus tôt.
Quelles conditions de bobine doivent être vérifiées avant de blâmer le guide ?
Le carrossage, l"arbalète, le jeu de bobines, la boucle centrale, la qualité du matériau, le comportement du retour élastique et la variabilité de la limite d"élasticité peuvent tous influencer le contrôle dimensionnel et la qualité des pièces.
Comment les paramètres du guide d’entrée doivent-ils être enregistrés ?
Enregistrez la largeur de la bande, l"écart de guidage, les positions gauche et droite, l"état d"élévation ou de cale, les points de référence, l"identifiant de la bobine et le résultat de la pièce formée.
Que devraient demander les acheteurs d’équipement concernant les conseils d’entrée ?
Demandez comment le guide est aligné sur la première passe de formage, comment le parallélisme et l"élévation des rails sont vérifiés et comment les paramètres sont documentés pour les travaux répétés.
Quand l’équipe doit-elle aller au-delà du guide d’entrée ?
Augmentez lorsque le guide est aligné et reproductible, mais que le profil varie toujours en fonction de la qualité du matériau, de la forme de la bobine, du comportement du retour élastique ou de la complexité du profil.


