


Portée C uniquement ou C/U
L"acheteur doit commencer par le dessin du profil C à lèvres : largeur de l"âme, hauteur de la bride, longueur de la lèvre, épaisseur du matériau, rayon de courbure intérieur, dessin des trous et limites d"acceptation.

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-16 origine:Propulsé


Pour une décision concernant une machine à pannes C ou Z, le principal changement n'est pas seulement le nom du profil fini : le profilage crée la forme à travers des passes successives, de sorte que la géométrie du profil, la résistance du matériau, le nombre de plis, les modèles de trous et les attentes en matière de tolérance modifient l'outillage, le poinçonnage, la découpe, les contrôles et le travail d'acceptation que vous devez spécifier. La portée axée sur AC/CU part du dessin C à lèvres et de ses dimensions, trous et limites d'acceptation, tandis qu'une portée C/Z doit également définir comment la ligne passe entre les profils C et Z et quelle plage de tailles, options de poinçonnage et flux de travail sont inclus.
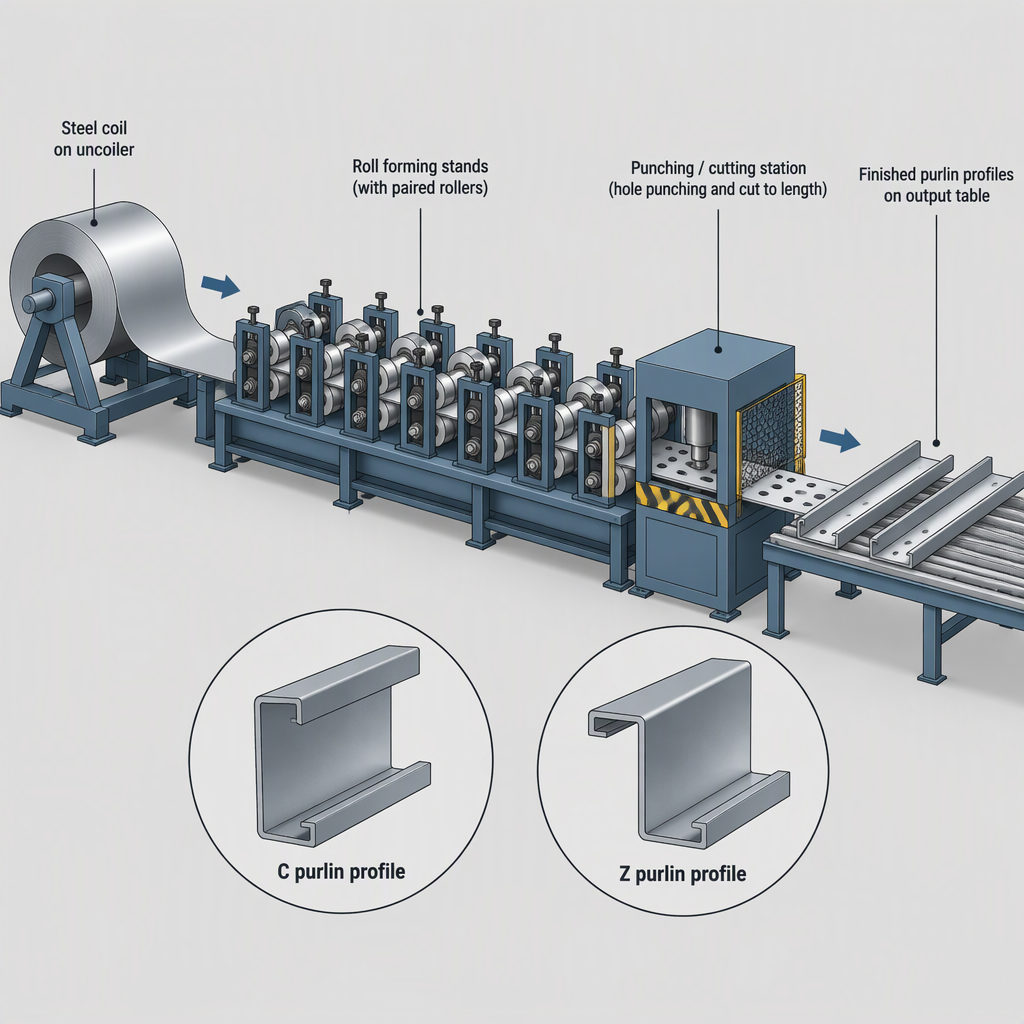
Lorsque la production passe des profils C uniquement ou C/U aux pannes C et Z, les exigences de la machine passent de la formation d"une famille de profils à la gestion de deux géométries de profils, de leurs plages de tailles, de leur méthode de commutation, des modèles de trous et des exigences de découpe en aval.
L"acheteur doit commencer par le dessin du profil C à lèvres : largeur de l"âme, hauteur de la bride, longueur de la lèvre, épaisseur du matériau, rayon de courbure intérieur, dessin des trous et limites d"acceptation.
L"acheteur doit définir les gammes C et Z et confirmer si la ligne proposée couvre les tailles et l"approche de commutation requises ; un exemple CZ répertorié présente le C100-400/Z120-400 comme gamme de modèles.
| Élément de sélection Production | C uniquement ou C/U Production | C/Z |
|---|---|---|
| Entrées de profil | Dimensions du dessin C, épaisseur, rayon de courbure, disposition des trous et limites d"acceptation. | Gammes de profils C et Z, épaisseur du matériau, options de poinçonnage et flux de travail complet. |
| Question d'outillage | Confirmez l"outillage pour la famille C ou CU sélectionnée et la section à lèvres requise. | Confirmez comment la ligne change entre les profils C et Z ; l"exemple CZ répertorié indique la production de différentes tailles de pannes C et Z sans changer les rouleaux ou les entretoises. |
| Comparaison commerciale | Comparez les devis par rapport au matériel, au poinçonnage, à la découpe, aux contrôles, à la livraison et à la mise en service. | Comparez les mêmes éléments, ainsi que la méthode de commutation C/Z définie et si le poinçonnage optionnel correspond aux dessins. |
La géométrie du profil modifie la machine car le profilage alimente la bande à travers des matrices à rouleaux successives, chaque passage pliant la bande progressivement vers la forme finale.
Les directives de profilage AHSS expliquent que le nombre de passes et les exigences en matière de puissance sont affectés par les propriétés de l'acier, les courbures des profilés, le rapport profondeur/épaisseur des sections, les exigences de tolérance et les trous ou encoches pré-percés.
Pour l"approvisionnement, cela signifie qu"un dessin comportant des courbures plus exigeantes, des tolérances plus strictes ou des caractéristiques pré-perforées plus complexes ne doit pas être traité comme une simple étiquette de catalogue. Demandez au fournisseur de mapper votre famille de profilés, votre matériau et vos trous aux passes de formage proposées, à la disposition d"entraînement, à la station de poinçonnage et à la méthode de découpe.
La demande de changement AC/Z n"est utile que lorsque le devis définit exactement ce qui change : direction du profil, largeur, bride, lèvre, programme de poinçonnage, longueur de coupe, recette de contrôle et tout réglage manuel en dehors de la fonction de commutation annoncée.
Ne comparez pas deux machines par le seul mot « automatique ». Une ligne CZ répertoriée peut décrire la production de différentes tailles C et Z sans changer de rouleaux ou d"entretoises, mais votre décision d"achat dépend toujours des dessins, du matériel, des contrôles et de la procédure d"acceptation réels indiqués dans le devis.
Les discussions sur les tolérances doivent séparer la norme qui encadre les tolérances des sections laminées à froid des limites d"acceptation spécifiques que votre fournisseur doit démontrer sur vos pièces.
La norme NEN-EN 10162:2003 est répertoriée comme étant en vigueur par NEN et couvre les tolérances dimensionnelles et transversales pour les profilés en acier laminés à froid produits sur des machines de profilage, y compris les sections transversales C et Z dans son domaine d'application déclaré.
ANSI/SDI AISI S100-24 est la spécification nord-américaine pour la conception d'éléments de structure en acier formés à froid et s'applique, dans le cadre de son champ d'application déclaré, aux éléments porteurs formés à froid à partir de tôles, bandes, plaques ou barres d'acier au carbone ou faiblement allié d'une épaisseur maximale de 1 po (25,4 mm).
| Question | Action de l'acheteur | Pourquoi c'est important |
|---|---|---|
| Spécifiez-vous les tolérances des pièces ? | Utilisez la référence de tolérance des sections laminées à froid applicable comme cadre, puis indiquez les limites d"acceptation requises pour votre projet. | Les informations de sélection C/CU indiquent aux acheteurs des limites d"acceptation et des conditions de mesure distinctes. |
| Les pannes sont-elles des éléments structurels ? | Confirmez quelle spécification de conception structurelle s"applique sur le marché du projet et avec l"ingénieur de projet. | AISI S100-24 traite de la conception des éléments de structure en acier formés à froid, et non des garanties de rendement de la machine. |
| Vous achetez du matériel ? | Demandez un essai ou une vérification d"acceptation par rapport à votre dessin plutôt que de vous fier uniquement au titre d"une norme. | Une norme de tolérance peut encadrer ce qui est mesuré, mais elle ne prouve pas qu"une configuration spécifique de la machine correspondra à votre dessin de pièce. |
Un appel d"offres utile donne les dessins du fournisseur, les données sur les matériaux, les exigences en matière de trous, les longueurs de coupe, les attentes en matière de tolérance et le mix de production avant de demander une recommandation de machine à pannes C ou Z.
Présélectionnez une ligne C-only ou C/U lorsque votre carnet de commandes est concentré dans une seule famille de profils ; présélectionnez une ligne C/Z lorsque la demande récurrente pour les profils C et Z justifie la définition d’un champ de commutation et d’acceptation plus large.
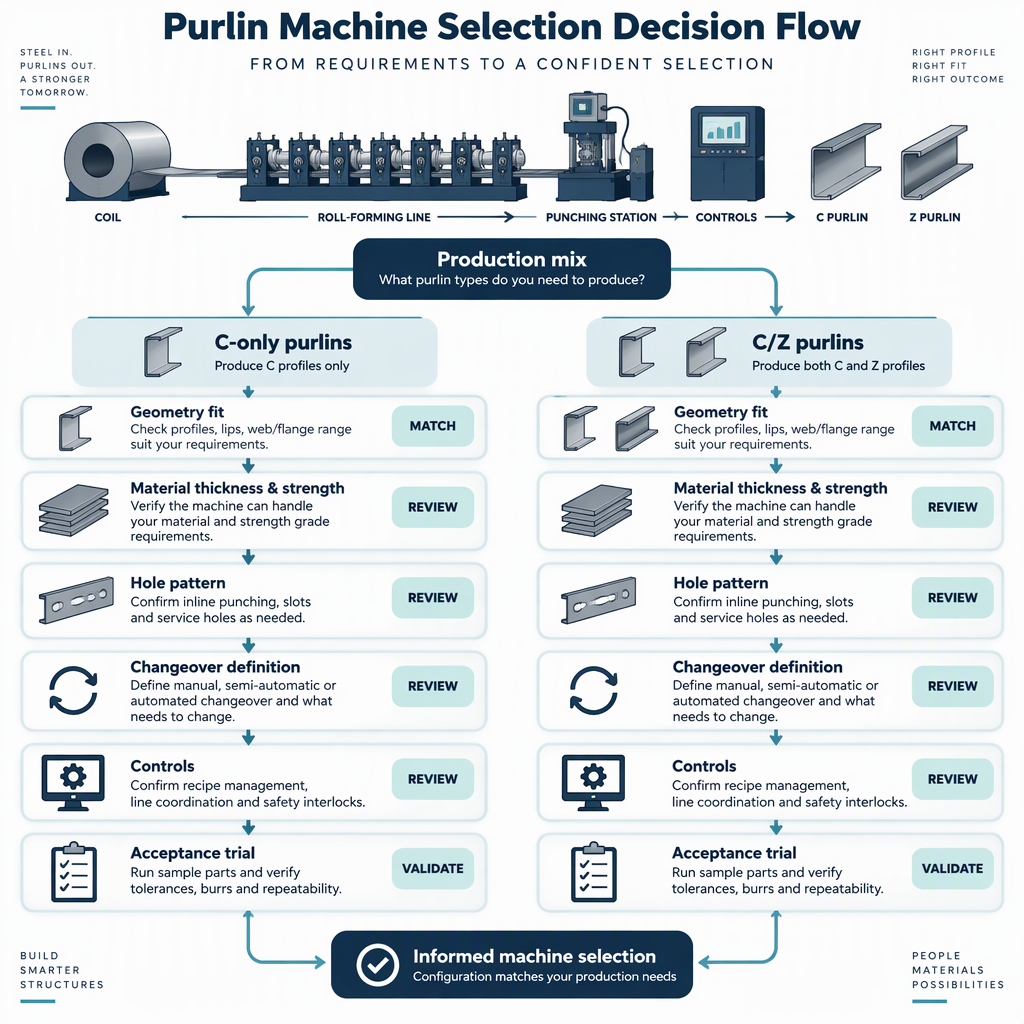
| Situation de production | Liste restreinte probable | Axe d'approvisionnement |
|---|---|---|
| La plupart des projets utilisent des sections à lèvres en C ou des variantes C/U aux dimensions stables. | Ligne C uniquement ou C/U | Confirmer le dessin du profil, l"épaisseur, les trous, la découpe, les contrôles et les contrôles d"acceptation. |
| Les projets nécessitent régulièrement des pannes de tailles C et Z. | Ligne C/Z | Confirmez la couverture des tailles C et Z, la méthode de commutation, le poinçonnage en option et le flux de travail depuis le dérouleur jusqu"au rack de sortie. |
| Les trous, tolérances ou matériaux requis sont spécifiques au projet. | Quelle que soit la portée, après définition d"essai | Ne sélectionnez pas uniquement par nom de modèle ; nécessitent une méthode d"acceptation basée sur des dessins. |
Avant de commander, la discussion d"acceptation doit prouver la configuration proposée par rapport à vos profils, trous, matériaux et limites de mesure réels.
Le meilleur choix de machine à pannes C ou Z est celui dont la portée de formage, de poinçonnage, de découpe, de changement et d"acceptation correspond à vos dessins et matériaux réels, et non celui avec l"étiquette la plus large.
Pour les travaux en C uniquement ou en C/U, précisez le dessin, les trous et les contrôles de tolérance. Pour les travaux C/Z, ajoutez une définition de commutation claire et testez les deux familles de profils dans le plan de réception. Cette approche permet de concentrer la comparaison sur les exigences de la machine que vous pouvez vérifier avant l"achat.
Ces réponses courtes se concentrent sur les questions de sélection de machines qui affectent les dessins, l"outillage, le poinçonnage, le changement et l"acceptation.
Une portée centrée sur le C commence par le dessin du profil à lèvres C ou C/U et ses dimensions, trous et limites d"acceptation.
La portée AC/Z doit également définir les plages de profils C et Z et la manière dont la ligne proposée bascule entre ces familles de profils.
Pas toujours ; un exemple de ligne CZ répertorié indique qu"il peut produire différentes tailles de pannes C et Z sans changer de rouleaux ou d"entretoises, mais cette déclaration s"applique à cette configuration et doit toujours être vérifiée par rapport à vos dessins.
Les trous ou encoches pré-perforés peuvent affecter la passe de profilage et les exigences de puissance, et l"acheteur doit également définir la portée du poinçonnage et l"acceptation des trous avant de comparer les devis.
NEN-EN 10162:2003 est une référence pertinente en matière de tolérance pour les sections laminées à froid produites sur des machines de profilage, y compris les sections transversales C et Z dans son domaine d"application déclaré.
Le numéro ANSI/SDI AISI S100-24 traite de la conception d"éléments de structure en acier formés à froid dans le cadre de son champ d"application déclaré ; cela ne prouve pas le rendement ou le résultat d"acceptation d"une machine à pannes particulière.
Envoyer des dessins de profil, l"épaisseur du matériau, le rayon de courbure intérieur, les dessins de trous, les longueurs de coupe, les attentes de tolérance et les contrôles d"acceptation ; pour la production C/Z, incluez à la fois les familles de profils et la gamme de tailles.
Demandez ce que comprend la réclamation : les changements de rouleaux ou d"entretoises, le réglage de la largeur, le changement de famille de profils, le programme de poinçonnage, la longueur de coupe, la recette des contrôles et la partie mesurée qui confirme que le changement est terminé.


