


Vitesse de ligne
La vitesse de la ligne est liée au déplacement de la bande à travers les cages de laminage et n"indique pas, en elle-même, combien de pièces finies sont acceptées à la fin de la ligne.

Nombre Parcourir:0 auteur:Éditeur du site publier Temps: 2026-11-17 origine:Propulsé


La vitesse de la ligne de profilage décrit le déplacement de la bande tout au long du processus de formage, tandis que la sortie finie correspond au nombre de pièces accepté après le formage, les opérations en ligne, la coupure, la manipulation et les pertes de qualité ; les acheteurs d'équipement doivent comparer les devis en utilisant des mesures opérationnelles, et non un seul chiffre de vitesse.
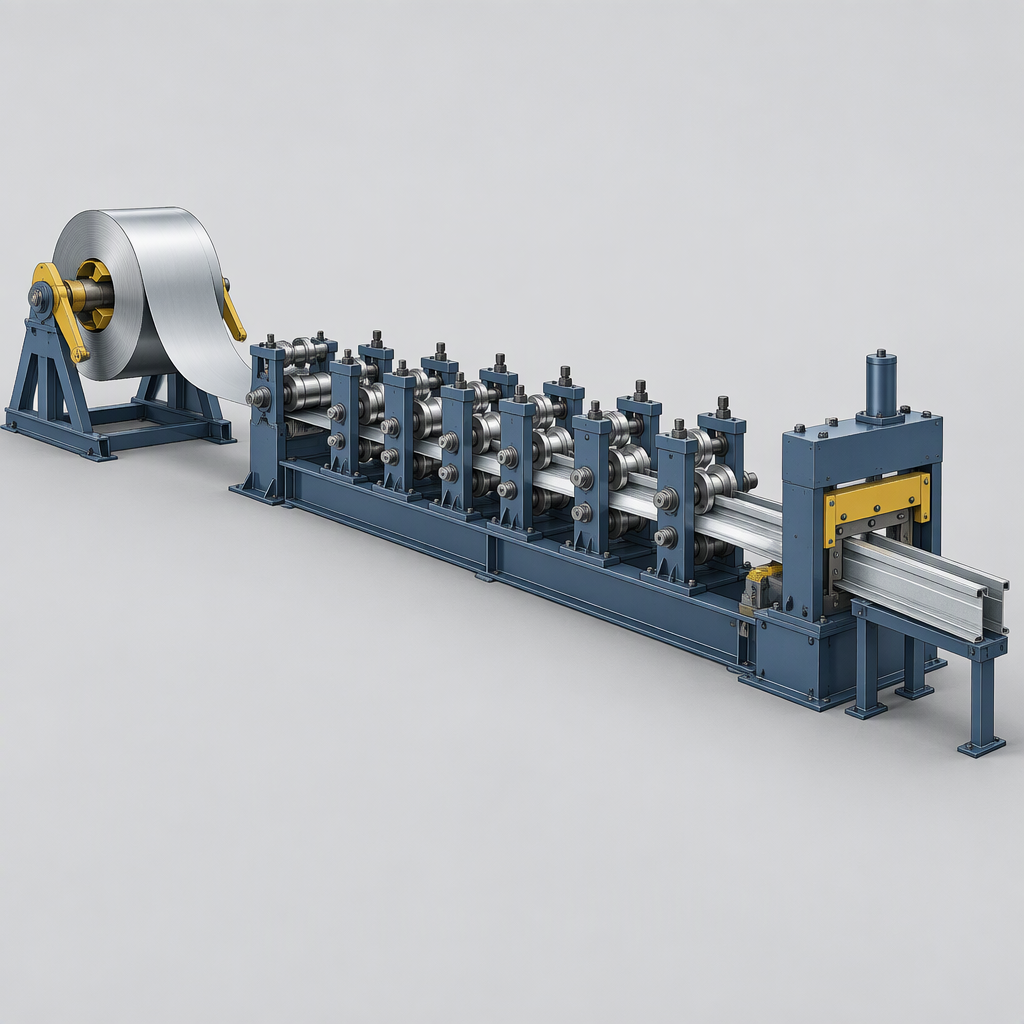
Dans le profilage, la vitesse de ligne est mieux comprise comme le mouvement linéaire d'une feuille plate ou d'une bande lorsqu'elle passe à travers des matrices à rouleaux successives appariées qui la plient vers le profil final ; les directives de formage de rouleaux des directives AHSS décrivent le processus comme une alimentation longitudinale à travers des matrices à rouleaux, généralement avec une alimentation, un formage et une coupe à longueur de bobines.
La vitesse de la ligne est liée au déplacement de la bande à travers les cages de laminage et n"indique pas, en elle-même, combien de pièces finies sont acceptées à la fin de la ligne.
Le résultat final dépend du même chemin de formage ainsi que des opérations en ligne nécessaires à la pièce commandée, telles que la coupe à longueur, le poinçonnage, l"entaillage, le rainurage, le gaufrage ou le courbure.
~!phoenix_var7_0!~ ~!phoenix_var7_1!~ ~!phoenix_var7_2!~
Le résultat final diffère de la vitesse de ligne car les performances de production doivent être mesurées à l"aide de données opérationnelles et de mesures formelles, et non en supposant que le déplacement de la bande devient automatiquement des pièces acceptées.
| Point de comparaison | Vitesse de ligne | Sortie finie |
|---|---|---|
| Ce qu"il décrit | Mouvement linéaire de la bande tout au long du processus de profilage. | Pièces acceptées après formage et opérations requises en aval ou en ligne. |
| Risque typique de l"acheteur | Une seule mesure de vitesse peut être mal interprétée si elle n’est pas liée aux conditions de fonctionnement et aux limites de mesure. | Une revendication de résultat utile doit définir la métrique, la source de données, la règle d"acceptation et les hypothèses de fonctionnement. |
| Là où apparaissent des goulots d’étranglement | La section de formage peut fonctionner en continu. | La découpe, la configuration des trous, le gaufrage, la courbure, la manipulation et l"inspection peuvent déterminer le décompte réel. |
Les goulots d"étranglement les plus importants sont les opérations qui doivent se dérouler en séquence avec le formage, car le profilage peut inclure l"encoche, le rainurage, le poinçonnage, le gaufrage, le cintrage, le formage de contours et la coupe à longueur.
| Fonctionnement ou état | Pourquoi cela change-t-il la production | Contrôle de l'acheteur |
|---|---|---|
| Coupe à longueur | Chaque pièce finie doit être séparée du chemin continu de la bande. | Demandez si la vitesse indiquée suppose une coupure au vol, une coupe arrêt-démarrage ou une autre méthode de coupure. |
| Poinçonnage, grugeage et rainurage | Les modèles de fonctionnalités ajoutent des opérations dépendant de la position qui peuvent contraindre le cycle. | Fournissez le modèle de trou, le pas, la longueur de la pièce et les exigences de tolérance avec la demande de prix. |
| Gaufrage ou courbure | Des étapes de formage ou de façonnage supplémentaires peuvent modifier la fenêtre de fonctionnement pratique. | Demandez des estimations de sortie pour la famille de pièces exacte, pas uniquement pour un profil simple. |
| Inspection, mise au rebut et reprise | Les mesures de performance de fabrication doivent refléter les données d’exploitation, et pas seulement les mouvements des équipements. | Demandez comment les pièces rejetées, les pièces d"essai et les pertes liées au changement sont comptabilisées. |
Une estimation responsable du premier passage commence par la vitesse indiquée, puis applique la longueur réelle de la pièce, les opérations en ligne requises, les hypothèses de disponibilité et les critères de pièce acceptés en tant qu"étapes de mesure distinctes.
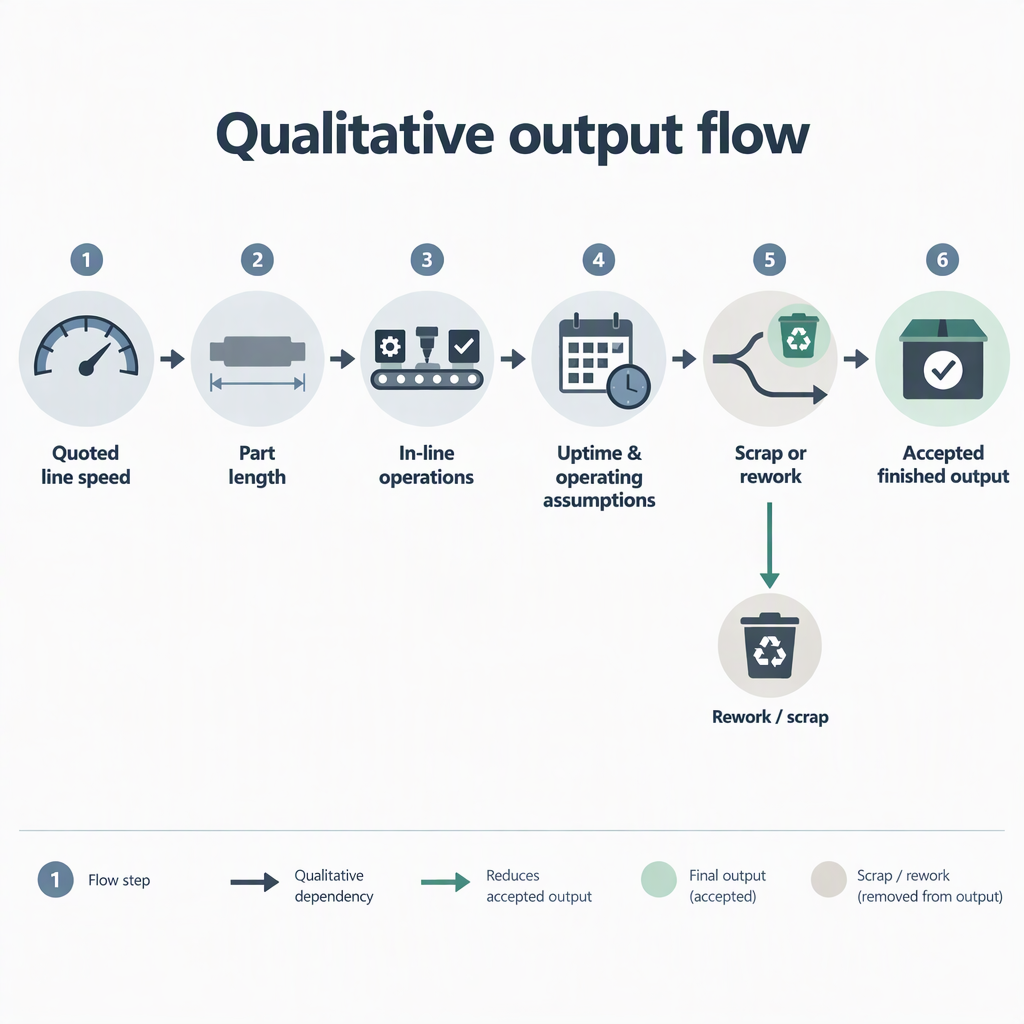
Avant d"accepter une réclamation de vitesse, demandez la définition métrique, les hypothèses de fonctionnement, la base de données et la limite d"acceptation utilisées pour transformer le mouvement de la machine en résultat final.
Une comparaison de vitesse n"est utile que lorsque les lignes comparées sont évaluées pour une conception de profil, des exigences en matériaux, des hypothèses de processus et des définitions de sortie similaires.
Les cadres de référence Springer Nature du profilage s"articulent autour de considérations de conception de processus et de simulation pour les profils et les matériaux. Les acheteurs doivent donc considérer la vitesse comme dépendante de l"application plutôt que comme un classement universel des machines.
La page des directives AHSS relie également le profilage aux facteurs de conception et aux opérations en ligne facultatives, ce qui permet de demander aux fournisseurs des hypothèses de sortie spécifiques à la pièce.
Un appel d"offres solide demande à chaque fournisseur de traduire la vitesse de ligne en résultat fini avec le même dessin de pièce, le même matériau, les mêmes opérations, les mêmes limites de qualité et la même définition métrique.
| Article de la demande de prix | Demander au fournisseur de définir | Pourquoi c'est important |
|---|---|---|
| Base de vitesse | Qu"il s"agisse de la vitesse de pointe, de la vitesse de fonctionnement ou de la sortie mesurée. | Les mesures de performance doivent avoir des limites claires pour être comparables. |
| Famille partielle | Géométrie du profil, longueur de la pièce, configuration des trous et opérations en ligne. | La sortie du profilage change lorsque le formage et les opérations auxiliaires changent. |
| Nombre d"acceptations | Si les pièces rejetées, les pièces de configuration, les retouches et les retenues d"inspection sont exclues. | Le résultat final doit refléter la production acceptée, et pas seulement le mouvement. |
La vitesse de ligne et la production finie sont liées, mais il ne s’agit pas de la même mesure d’achat ; la comparaison la plus sûre consiste à commencer par le processus de formage, puis à prendre en compte les opérations en ligne et les critères d"acceptation mesurés.
Les questions les plus utiles des acheteurs se concentrent sur les définitions, les hypothèses et les mesures de résultats comparables.
La vitesse de ligne décrit le déplacement de la bande tout au long du processus de profilage, tandis que la sortie finie compte les pièces après le formage et les opérations requises sont terminées.
Uniquement à titre d"estimation de premier passage une fois que la longueur de la pièce et la méthode de coupure sont connues ; les opérations sur les fonctionnalités et les critères d’acceptation peuvent modifier le décompte final.
L"opération de limitation dépend de la pièce, mais la découpe, le poinçonnage, l"entaillage, le rainurage, le gaufrage et le courbure sont des points courants à vérifier car ils peuvent être intégrés au profilage.
Ils peuvent utiliser différentes définitions de mesures, hypothèses de fonctionnement ou limites d"acceptation, demandez donc la base de calcul avant de comparer les chiffres.
Oui. Le profilage est un problème de conception de processus pour les profilés et les matériaux, c"est pourquoi une revendication de vitesse doit être vérifiée par rapport au matériau, à la géométrie, à la tolérance et à l"itinéraire de formage exacts.
Demandez au fournisseur d"indiquer s"il s"agit d"une vitesse de ligne maximale, d"une vitesse de production stable, d"un rendement théorique ou d"un rendement accepté mesuré dans des conditions définies.


