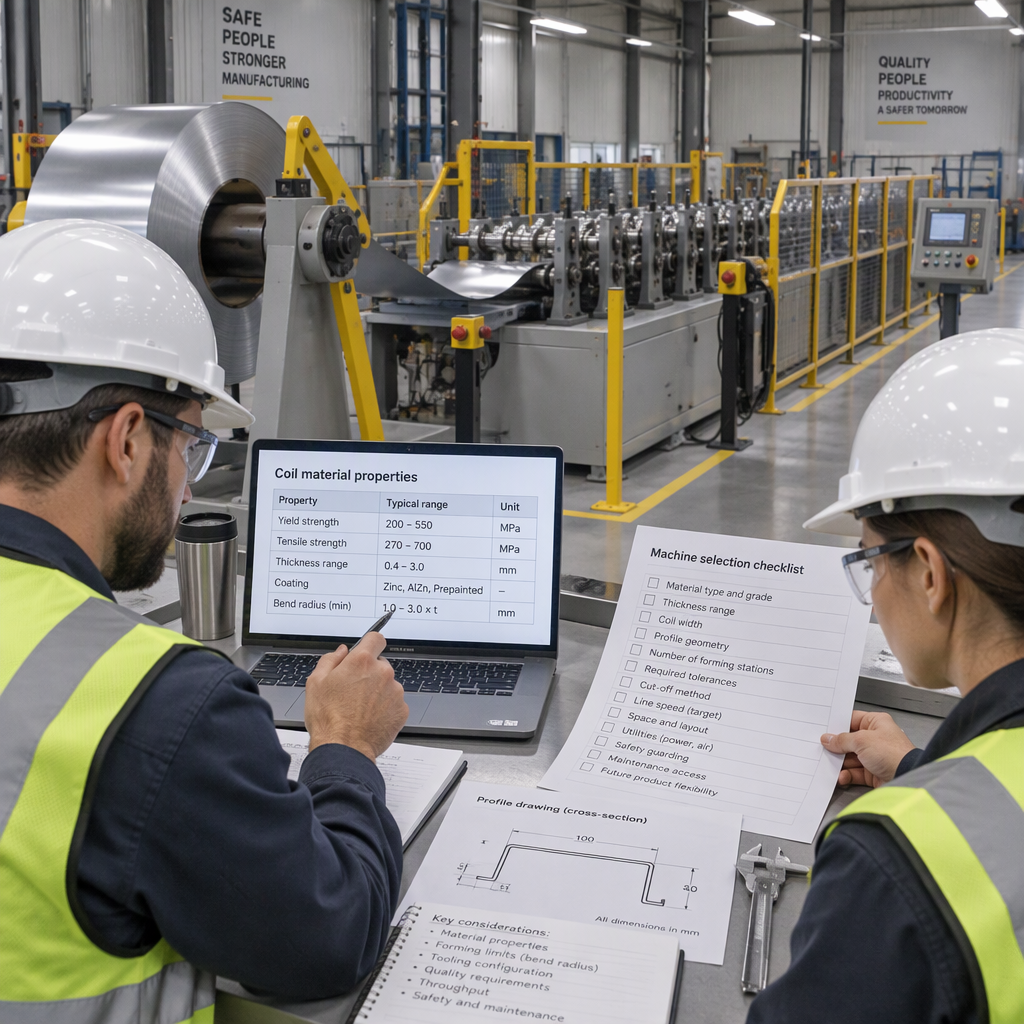
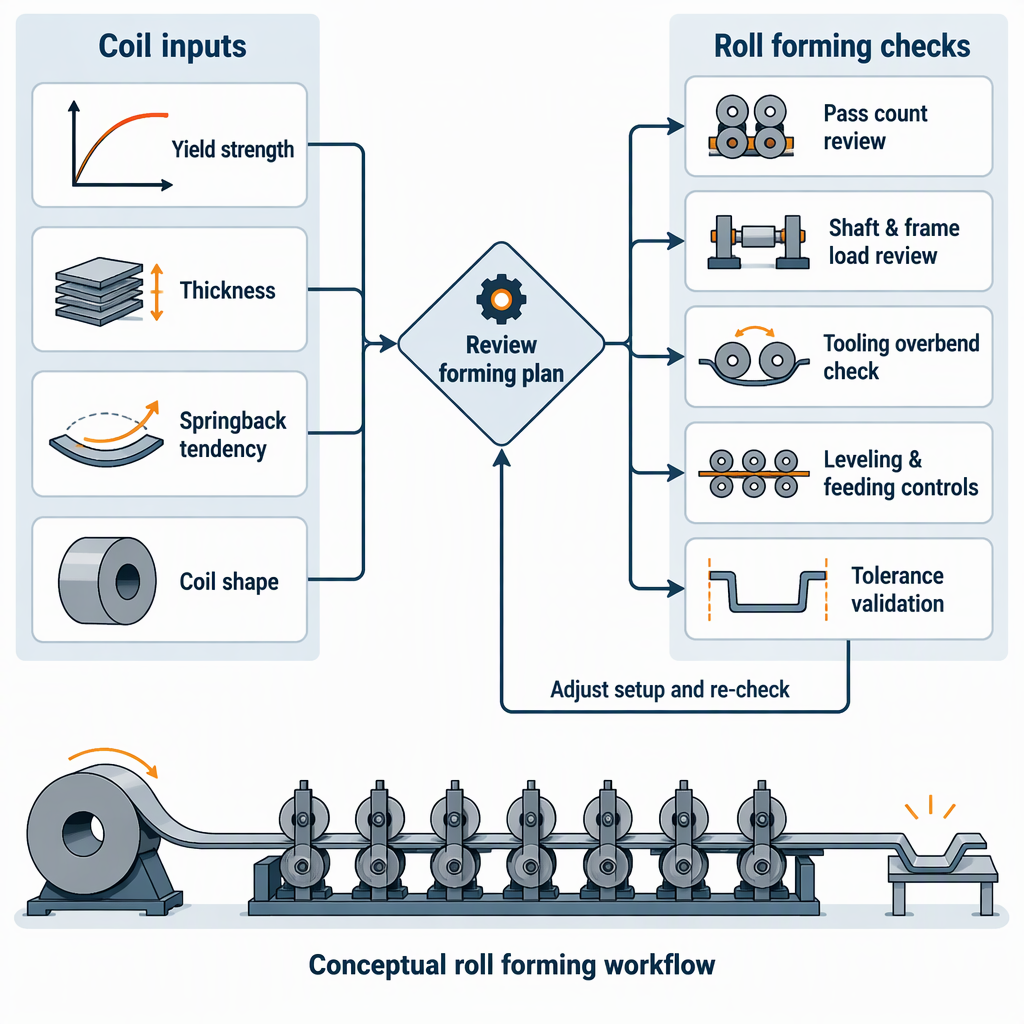
Les propriétés des matériaux des bobines doivent être traitées comme des données de sélection de la machine, pas seulement comme des données d'achat : la qualité et l'épaisseur de l'acier affectent la charge de formage et la conception de passage, une limite d'élasticité et un écrouissage plus élevés augmentent le risque de retour élastique , et les conditions de forme de la bobine telles que la cambrure, l'arbalète, l'ensemble des bobines et la boucle centrale peuvent affecter la stabilité dimensionnelle avant que la bande n'atteigne les supports de formage..
Pourquoi les propriétés des bobines modifient les exigences des machines de profilage
La sélection de la machine pour le profilage change avec les propriétés de la bobine, car la ligne doit plier progressivement la bande à travers des matrices de laminage successives tout en conservant la force, l"alignement, la complexité du profil et le contrôle dimensionnel dans la fenêtre de processus.
Le guide de profilage des lignes directrices AHSS décrit le profilage comme un processus qui utilise des matrices à rouleaux successives pour former des bobines ou des bandes dans le profil final, le nombre de paires de rouleaux dépendant de la qualité de la feuille, de la complexité du profil et de la conception de l'usine.
Pour les acheteurs d’équipement, cela signifie qu’un changement de bobine n’est pas seulement une substitution de matière première. Une bobine plus résistante peut nécessiter une force de formage plus importante, un programme de passes différent, un support d"outillage plus solide et un examen plus approfondi des hypothèses relatives à l"arbre, au cadre et à l"entraînement. Les directives AHSS notent également une règle empirique selon laquelle la force est proportionnelle à la résistance du matériau et à l"épaisseur au carré, de sorte que de petits changements d"épaisseur peuvent avoir de l"importance lorsque la qualité est déjà exigeante.
Limite d"élasticité, retour élastique et contrôle dimensionnel
La limite d"élasticité est importante car le formage permanent ne commence qu"une fois que le matériau a dépassé sa limite d"élasticité, et une limite d"élasticité plus élevée est un élément essentiel lors de l"estimation du retour élastique relatif.
Les lignes directrices sur le retour élastique des directives AHSS décrivent le retour élastique comme un soulagement des contraintes élastiques après le formage et notent que le retour élastique augmente avec la limite d'élasticité de l'acier et l'écrouissage ou la contrainte d'écoulement.
Gamme de bobines de faible résistance ou familière
Lorsque la limite d’élasticité et l’écrouissage sont inférieurs, le risque de retour élastique est généralement plus facile à contrôler pour une même forme et épaisseur de pièce.
Les discussions sur les machines peuvent se concentrer sur la conception des passes normales, les attentes en matière de tolérance et sur la question de savoir si la même gamme de bobines a déjà fait ses preuves sur des profils similaires.
Gamme de bobines plus résistantes ou nouvelle
Lorsque la limite d"élasticité et la contrainte d"écoulement augmentent, le retour élastique peut devenir un problème de précision dimensionnelle plus important après le formage.
Les discussions sur la machine doivent inclure la stratégie de cintrage excessif, la marge de conception des rouleaux, la planification des essais et la manière dont le fournisseur validera les dimensions des profils sur les lots de bobines.
La variabilité de la limite d"élasticité est également importante : les directives de profilage AHSS identifient la limite d"élasticité et la contrainte d"écoulement comme des caractéristiques importantes de l"acier pour le contrôle dimensionnel, et une variabilité limitée de la limite d"élasticité permet des dimensions de pièces plus cohérentes et des emplacements de trous pré-percés.
Épaisseur, rayon de courbure et charge de formage
L"épaisseur et le rayon de courbure affectent les exigences en matière d"équipement, car la charge de formage augmente avec l"épaisseur, tandis que les courbures serrées ou complexes peuvent augmenter le nombre de passes et la précision requise de l"outillage au rouleau.
État de la bobine ou du profil
Implication pour la sélection de la machine
Contrôle de l'acheteur
Résistance matérielle plus élevée
Des forces de formage plus élevées peuvent agir sur les rouleaux et les châssis.
Demandez comment la ligne citée prend en compte la gamme de qualités, et pas seulement l"épaisseur nominale.
Plus grande épaisseur
La force de formage peut augmenter fortement car les directives de l’AHSS notent en règle générale une relation au carré entre la résistance et l’épaisseur.
Confirmez les hypothèses relatives à l"arbre, au cadre, à l"entraînement et à l"outillage pour l"épaisseur maximale.
Géométrie de profil plus complexe
Davantage de paires de rouleaux peuvent être nécessaires en fonction de la qualité de la feuille, de la complexité du profil et de la conception de l"usine.
Examinez le nombre de passes proposé et la séquence de formation avant l’approbation de l’achat.
Géométrie de courbure sensible au retour élastique
La récupération dimensionnelle après formage peut nécessiter une compensation au niveau de l"outillage et de la configuration.
Demandez comment le pliage excessif, les pièces d"essai et la validation des tolérances seront traités.
Forme de bobine, planéité et stabilité d"alimentation
L"approvisionnement doit vérifier la forme et la planéité de la bobine, car les imperfections de la bande entrante peuvent devenir des problèmes d"alimentation, d"alignement et de profil fini, même lorsque la qualité et l"épaisseur semblent correctes sur la commande de matériau.
Examinez la bobine entrante pour détecter les conditions de forme telles que la boucle centrale, le jeu de bobines, l'arbalète et le cambrage avant de traiter la bobine comme étant adaptée à une ligne de profilage de précision.
Reliez l'état de forme observé aux écarts probables du profil, car le guidage AHSS relie les imperfections de la forme de la bobine avec d'éventuels arcs, torsions, évasements, ondulations centrales et ondulations de bord dans les produits laminés.
Décidez si la ligne nécessite des contrôles plus stricts des matières entrantes, une capacité de nivellement, une assistance d'alimentation améliorée ou un accord plus strict avec le fournisseur de bobines.
Pour les pièces pré-percées, vérifiez si la variation de la bobine pourrait déplacer les emplacements des trous après le formage, en particulier lorsque la cohérence de la limite d'élasticité et la répétabilité dimensionnelle sont importantes.
Tableau de décision de sélection pour les exigences entraînées par bobine
Utilisez les données des bobines pour piloter la conversation sur les spécifications : chaque propriété matérielle doit conduire à une question spécifique sur la machine, l"outillage, l"alimentation ou la validation avant que l"acheteur ne compare les offres.
Entrée de la bobine
Pourquoi c'est important
Question de spécification à poser
Limite d"élasticité
La déformation permanente commence une fois la limite d"élasticité dépassée.
Quelle gamme de nuances a été utilisée pour dimensionner le support d"outillage, la séquence de formage et les essais dimensionnels ?
Tendance au retour élastique
Le retour élastique augmente avec une limite d"élasticité et un écrouissage plus élevés pour des conditions de pièces comparables.
Comment l’outillage compensera-t-il le retour élastique et comment les dimensions seront-elles vérifiées après le formage ?
Plage d"épaisseur
La force de formage est fortement affectée par l’épaisseur ainsi que par la résistance du matériau.
La ligne est-elle spécifiée pour la combinaison d’épaisseur et de résistance maximale, et pas seulement pour l’épaisseur moyenne de la bobine ?
État de la forme de la bobine
La cambrure, l"arbalète, le jeu de bobines et les imperfections associées peuvent influencer la qualité du profil.
Quelles limites de bobine entrante, attentes de nivellement et contrôles d"alimentation sont nécessaires ?
Variabilité de la limite d"élasticité
Une variabilité limitée permet des dimensions de pièces plus cohérentes et des emplacements de trous pré-percés.
Quelles données de certificat de bobine et hypothèses de tolérance lot à lot doivent être partagées avant la conception finale ?
Le profilage en bobines est couramment utilisé pour les profils longs et les sections complexes, mais cet avantage général du processus ne supprime pas la nécessité d"adapter les propriétés des bobines au profil prévu et à l"objectif de tolérance.
Liste de contrôle de sélection pour l’examen des spécifications entraînées par bobine
Avant de demander ou d"approuver un devis de formeuse, fournissez aux fournisseurs suffisamment de données sur les bobines et les profils pour vérifier la force, le retour élastique, la stabilité d"alimentation et la répétabilité dimensionnelle.
Indiquez la nuance d'acier et la plage de limite d'élasticité, car la limite d'élasticité définit le début de la déformation plastique et affecte les estimations du retour élastique.
Identifiez si la famille de matériaux est de l'acier doux, du HSLA, de l'AHSS ou d'une autre gamme à haute résistance, car une limite d'élasticité et un écrouissage plus élevés peuvent augmenter le risque de retour élastique.
Indiquez l'épaisseur minimale, nominale et maximale afin que le fournisseur puisse examiner les hypothèses de charge de formage sur la gamme réelle de bobines.
Partagez le dessin du profil, les rayons de courbure et les cibles de tolérance afin que le nombre de passes et la conception des rouleaux puissent être discutés en fonction de la complexité du profil.
Décrivez les problèmes connus liés à la forme des bobines, tels que le carrossage, l'arbalète, le jeu de bobines ou la boucle centrale, et demandez quelles commandes de bobine entrante sont nécessaires.
Si la bande est pré-percée, indiquez l'emplacement des trous et les cibles de tolérance afin que le fournisseur puisse prendre en compte la stabilité dimensionnelle après le formage.
Demandez comment la compensation du retour élastique sera prouvée, y compris les pièces d'essai, les points de mesure et les critères d'acceptation.
Confirmez que le devis concerne la combinaison de bobines prévue la plus solide et la plus épaisse plutôt qu'un cas nominal pratique.
Conclusion
L"approche d"achat la plus sûre consiste à traduire les propriétés des bobines en exigences de la machine avant de comparer les offres de profilage.
La résistance, l"épaisseur, la complexité du profil et la conception du broyeur influencent la séquence de formage et la charge que les rouleaux et les châssis doivent supporter.
La limite d"élasticité et l"écrouissage influencent le retour élastique, c"est pourquoi la planification du contrôle dimensionnel doit faire partie de la discussion sur l"outillage plutôt qu"une réflexion après coup.
La forme de la bobine et la cohérence d"un lot à l"autre méritent également une attention particulière, car les imperfections de la bande et les variations de limite d"élasticité peuvent affecter la qualité du profil fini.
Commencez l'examen des spécifications avec des données réelles sur les bobines, et pas seulement avec la catégorie de produit.
Demandez aux fournisseurs de vérifier ensemble la résistance et l’épaisseur maximales.
Incluez le retour élastique, la forme de la bobine et la validation des tolérances dans la discussion d'achat.
FAQ sur les propriétés des bobines de profilage
Ces questions des acheteurs aident à transformer les propriétés des bobines de profilage en contrôles pratiques de sélection des équipements.
Une ligne de profilage peut-elle traiter des bobines d’acier doux, HSLA et AHSS sans modifications ?
Ne présumez pas que c’est possible. Une limite d"élasticité et un écrouissage plus élevés peuvent augmenter le retour élastique, de sorte que la même approche de ligne et d"outillage peut devoir être revue lorsque la famille de matériaux change.
Quelle propriété de bobine l’approvisionnement doit-il vérifier en premier ?
Commencez par la limite d"élasticité, la plage d"épaisseur et les spécifications complètes de la qualité. La limite d"élasticité définit le moment où la déformation plastique commence, tandis que l"épaisseur affecte la charge de formage.
Pourquoi l’épaisseur est-elle plus qu’un simple chiffre de capacité ?
L"épaisseur interagit avec la force. Les directives de profilage AHSS indiquent une règle empirique selon laquelle la force est proportionnelle à la résistance et à l"épaisseur au carré, de sorte que la combinaison maximale de résistance et d"épaisseur doit être vérifiée.
Comment le retour élastique affecte-t-il les décisions d’outillage ?
Le retour élastique est une récupération élastique après la formation. Lorsque le risque de retour élastique augmente, la discussion sur l"outillage doit inclure le pliage excessif, la validation des essais et la mesure des dimensions finies.
Pourquoi le carrossage, l"arbalète et le jeu de bobines sont-ils importants ?
Ces conditions de forme de bobine entrante peuvent influencer le profilage et peuvent contribuer à l"arc, à la torsion, à l"évasement, à l"onde centrale ou à l"onde de bord dans le profil fini.
Les trous pré-percés doivent-ils être discutés avant la sélection de la machine ?
Oui. Les directives AHSS associent une limite d"élasticité constante à des dimensions stables et à l"emplacement des trous pré-percés, de sorte que les modèles de trous et les cibles de tolérance doivent être inclus dans l"examen des spécifications.
Que devrait demander un acheteur lorsque les futures qualités de bobines pourraient changer ?
Demandez au fournisseur de définir la gamme de qualités, d"épaisseurs et de profils approuvés pour la ligne proposée, et demandez un examen avant d"ajouter une bobine plus solide ou plus épaisse à la production.
Les machines de BMS ont été initialement établies en 1992. En 2017, nous sommes devenus membre du groupe Xiamen BMS et investit 7 usines, 6 centres d'usinage et 1 entreprise de structure en acier en Chine, qui couvre totalement une superficie de plus de 30000 mètres carrés.