


Le retour élastique dans le profilage doit être discuté avant l'approbation de l'outillage, car le profilage plie la bande progressivement à travers les matrices à rouleaux successives et le contrôle du retour élastique dépend du matériau, de la géométrie, de l'outillage, de la lubrification, de l'état de la bobine et de la rigidité de l'équipement. Les acheteurs devraient demander aux fournisseurs de connecter ces entrées au calendrier de réussite, à la stratégie de dépassement excessif, à l'approche de correction et au plan de validation au lieu d'accepter une assurance générale que le retour élastique sera géré.
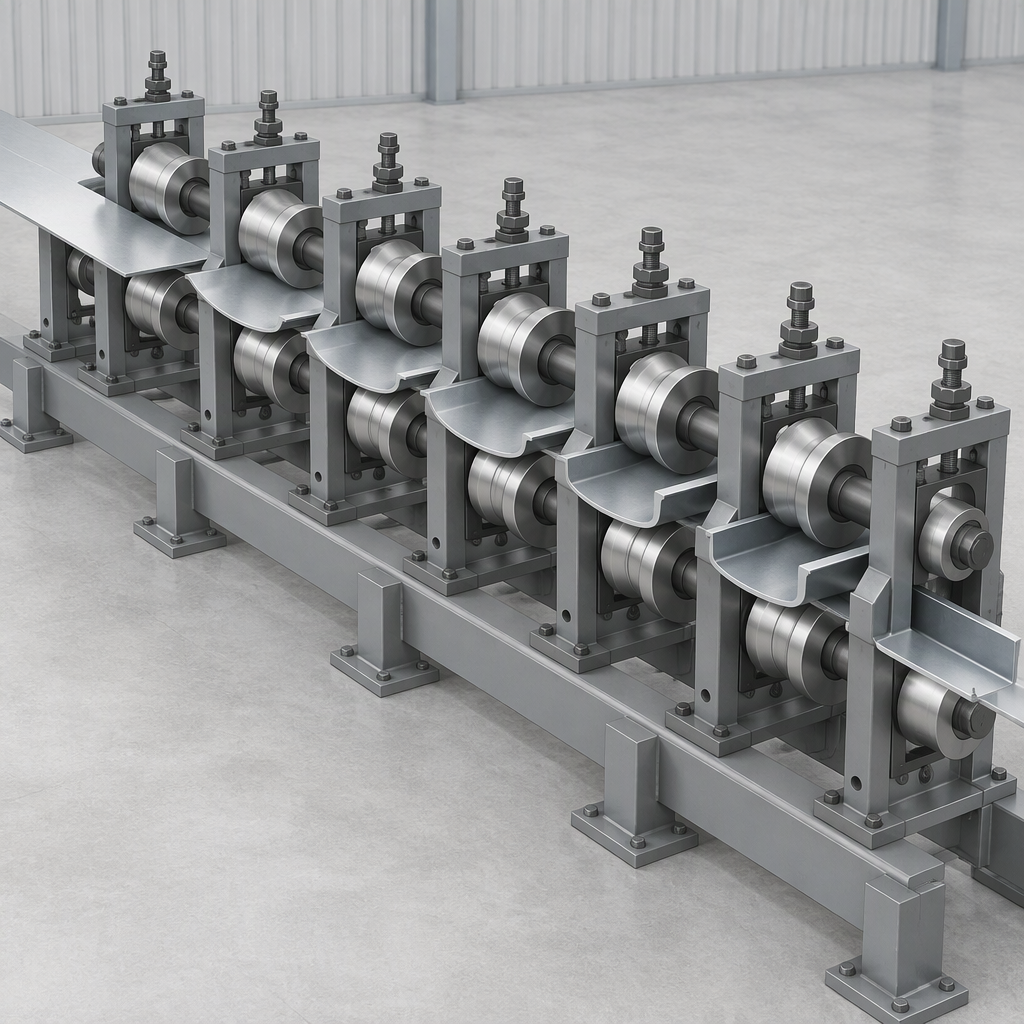
Ce que signifie le retour élastique dans l"approvisionnement en profilage
~!phoenix_var3_0!~ ~!phoenix_var3_1!~ ~!phoenix_var3_2!~
Pour un acheteur, la question pratique n’est pas de savoir si le retour élastique existe ; il s"agit de savoir si le fournisseur peut expliquer les hypothèses derrière la conception de l"outillage, la disposition des passes, les points de mesure et les critères d"acceptation pour le profil que vous avez l"intention de réaliser. Une bonne revue technique traite le retour élastique comme un sujet de contrôle de conception partagé, et non comme un ajustement de dernière minute après la construction de la ligne.
Les facteurs que les acheteurs devraient mettre sur la table en premier
Avant qu"un fournisseur ne discute du contrôle du retour élastique, les acheteurs doivent fournir ou demander une discussion sur la limite d"élasticité, l"épaisseur, le rayon de courbure, le nombre de passes de formage, la répartition du courbure excessive, l"état de l"outillage, la lubrification, les imperfections des bobines et la rigidité de l"équipement.
| Entrée à réviser | Pourquoi il appartient à la première réunion du fournisseur | Question de l'acheteur |
|---|---|---|
| Résistance et épaisseur du matériau | La recherche rapporte que l"angle de retour élastique augmentait avec la limite d"élasticité du matériau et diminuait avec l"augmentation de l"épaisseur de la tôle dans les conditions étudiées. | Quelles valeurs de certificat de matériaux ou plages de qualités seront utilisées pour les hypothèses d"outillage et de conception de réussite ? |
| Rayon de courbure et géométrie du profil | Les directives AHSS identifient les exigences en matière de rayon de courbure et de profil comme facteurs dans les discussions sur le retour élastique pour les sections laminées. | Quelles courbures du profil devraient nécessiter le plus de compensation ou de mesure ? |
| Nombre de passes et séquence de formation | L"étude publiée rapporte que l"augmentation du nombre de passes réduit le retour élastique dans les conditions testées. | Comment le programme de passes proposé divise-t-il l"angle de formage total et qu"est-ce qui change si la gamme de matériaux change ? |
| État de l"outillage, lubrification et rigidité de la ligne | Les conseils AHSS incluent l’état de l’outillage, la lubrification et la rigidité de l’équipement parmi les facteurs pratiques du processus qui peuvent influencer les dimensions formées. | Comment le fournisseur définira-t-il les conditions d’inspection, de lubrification et de configuration lors des essais de réception ? |
Pour les produits de construction métalliques tels que les canaux, les pannes, les éléments de charpente, les profilés de toiture ou les sections de garniture, ces entrées doivent être connectées au dessin réel et à la pile de tolérances. Évitez de considérer le retour élastique comme une valeur d"angle unique si la pièce comprend plusieurs pliages, brides asymétriques, gaufrages, trous ou opérations de découpe en aval.
Questions à poser sur les overbends, les passes et les jets de correction
Les acheteurs doivent demander comment le fournisseur répartira l"angle de formage, où le pliage excessif est attendu, si des rouleaux de correction sont proposés et comment ces choix seront vérifiés pour le matériau et le profil spécifiés.
- Commencez par le dessin de profil. Demandez au fournisseur d'identifier les courbures, les rayons et les dimensions les plus sensibles au retour élastique au lieu de discuter de la compensation en termes généraux.
- Examinez la distribution des angles de formage. Une étude évaluée par des pairs établit un lien entre l'incrément d'angle et le nombre de passes et le comportement du retour élastique, de sorte que le calendrier des passes devrait faire partie de la conversation technique.
- Demandez où le overbend est utilisé. Les directives AHSS décrivent la distribution de la courbure excessive comme un facteur de processus lié au retour élastique dans le profilage.
- Discutez des jets de correction. La recherche rapporte que les rouleaux de correction réduisent le retour élastique dans les conditions de profilage étudiées. Les acheteurs doivent donc se demander ce qu'ils corrigent, où ils sont placés et comment les limites d'ajustement sont contrôlées.
- Définir la mesure et l’acceptation. Demandez quelles sections, angles, largeurs et contrôles de torsion ou d'arc seront mesurés lors des essais et confirmez que la méthode correspond au dessin du produit.
Ne considérez pas un nombre de passes plus élevé, un overbend plus lourd ou une proposition de correction-roll comme automatiquement meilleurs. La bonne approche dépend de la gamme de matériaux, de la forme du profil, de la disposition des lignes, de la conception de l"outillage et de la méthode d"acceptation. Demandez au fournisseur d"expliquer le compromis en fonction de votre profil, et non en tant que règle universelle.
Comment discuter de simulation et de validation sans trop revendiquer
La simulation est utile lorsque le modèle de matériau et la méthode de validation correspondent au matériau en cours de formation ; les acheteurs doivent se demander quelles hypothèses matérielles sont utilisées et comment la prédiction sera vérifiée par rapport à des essais ou à des échantillons de pièces.
Une étude en libre accès sur le retour élastique par laminage de l"alliage de magnésium AZ31 rapporte que l"anisotropie et l"asymétrie tension-compression peuvent affecter matériellement la prévision du retour élastique par éléments finis, et que le fait de s"appuyer uniquement sur des hypothèses conventionnelles de propriétés de traction peut créer des erreurs de prédiction pour cet alliage.
La page d'article du Journal of Mechanical Science and Technology prend en charge la discussion des variables de processus telles que l'angle de formage, l'épaisseur, la limite d'élasticité, le nombre de passes et les rouleaux de correction, mais les décisions de l'acheteur doivent toujours être liées à la méthode de validation du fournisseur pour la pièce réelle.
Pour les profilés de construction en acier, les résultats de la simulation des alliages de magnésium doivent être utilisés comme une mise en garde concernant la modélisation des matériaux, et non comme une preuve que chaque profilé en acier nécessite le même modèle de matériau. Demandez si les entrées de simulation du fournisseur correspondent à la qualité spécifiée, à la plage d"épaisseur, à la variabilité de la bobine et aux résultats des essais mesurés.
Les questions de validation utiles incluent : Quelles données matérielles seront saisies ? Les propriétés sont-elles issues d"un certificat, d"une base de données de fournisseurs ou de tests ? Quelles dimensions seront comparées après formage ? Quel est le plan si la première pièce d"essai revient en dehors de la cible ? Ces questions maintiennent la simulation dans son rôle propre : un outil de conception et de réduction des risques, et non une garantie autonome.
N"ignorez pas le matériel entrant et l"état des bobines
L"état des bobines entrantes est important car les conseils AHSS identifient les imperfections des bobines et la variabilité des matériaux, ainsi que les problèmes liés aux contraintes résiduelles tels que le jeu de bobines, l"arbalète et le cambrage, comme influences sur les dimensions laminées.
| État entrant | Ce que cela peut changer dans la conversation sur le retour élastique | Action de l'acheteur |
|---|---|---|
| Jeu de bobines ou arbalète | La forme préexistante de la bande peut affecter la façon dont le profil suit et la façon dont les dimensions apparaissent après le formage. | Demandez comment la forme de la bobine entrante sera inspectée et séparée des problèmes de retour élastique liés à l"outillage. |
| Courbure | La cambrure peut influencer le suivi des lignes et la cohérence dimensionnelle des produits laminés. | Définissez les limites des bobines entrantes et décidez qui évalue les matériaux hors limites avant les essais. |
| Contraintes résiduelles et variabilité des matériaux | Les directives AHSS incluent les effets liés aux contraintes résiduelles et la variabilité des matériaux parmi les considérations pratiques pour le profilage. | Demandez si la proposition suppose une gamme de matériaux étroite ou couvre l"intégralité des spécifications d"achat. |
| Spécification matérielle peu claire | Un fournisseur ne peut pas convertir de manière responsable une qualité, une tolérance d’épaisseur ou un état de revêtement inconnu en un plan fiable de contrôle du retour élastique. | Fournissez les exigences en matière de nuance, de plage d"épaisseur, de revêtement, de dessin et de tolérance avant de demander les hypothèses finales sur l"outillage. |
Les équipes d"approvisionnement doivent aligner les achats, l"ingénierie des processus et le contrôle qualité avant l"examen des fournisseurs. Si la gamme de bobines de production est plus large que la bobine d"échantillon utilisée pour les essais, demandez comment cette différence sera gérée dans les instructions de configuration et les critères d"acceptation.
Liste de contrôle de l"acheteur pour les examens techniques des fournisseurs
Les signaux d"alarme incluent une proposition qui ne demande pas de données sur les matériaux, ne discute pas du calendrier de réussite ou du pliage excessif, ignore l"état de la bobine, traite la simulation comme une garantie ou offre une promesse de tolérance sans validation spécifique au profil.
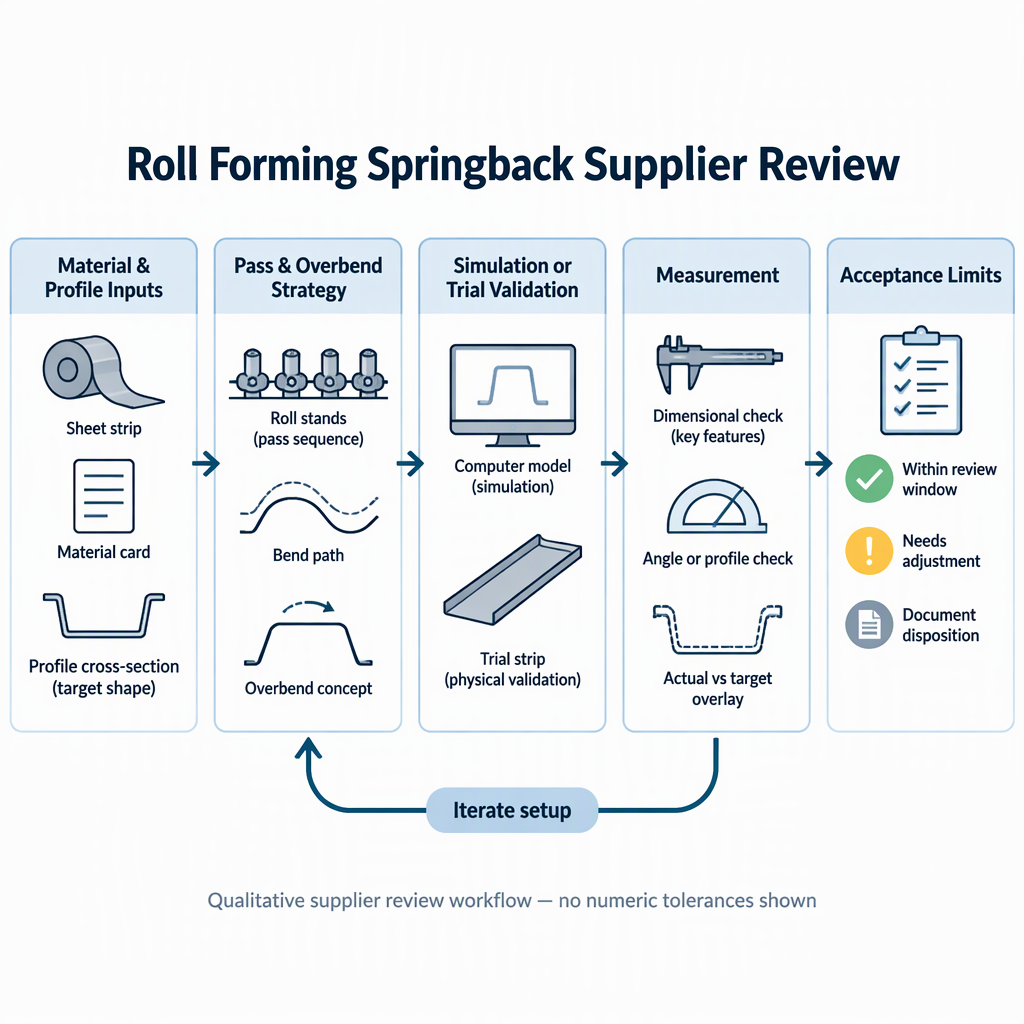
- Fournissez le dessin de profil, les rayons de courbure, la plage d'épaisseur, la plage de qualité et les contrôles dimensionnels requis avant de demander une proposition de contrôle du retour élastique.
- Demandez comment l'incrément d'angle de formage, le nombre de passes et les rouleaux de correction sont pris en compte dans le processus proposé par le fournisseur.
- Demandez comment le dépassement est réparti et comment la conception de l'outillage sera ajustée si les pièces d'essai ne correspondent pas au dessin.
- Demandez comment la lubrification, l'état de l'outillage et la rigidité de l'équipement sont gérés pendant les essais et l'acceptation.
- Demandez comment le jeu de bobines entrantes, l'arbalète, la cambrure, la contrainte résiduelle et la variabilité du matériau seront évalués avant de blâmer l'outillage.
- Si la simulation est utilisée, demandez quel modèle de matériau est utilisé et comment les résultats de la simulation seront validés avec des mesures.
- Enregistrez à qui appartient chaque décision : spécifications des matériaux de l'acheteur, conception des outils du fournisseur, mesures d'essai et approbation de l'acceptation.
| Si le fournisseur dit... | Demandez ensuite... | Pourquoi c'est important |
|---|---|---|
| "Le retour élastique sera compensé dans l"outillage." | Quels coudes subissent un surpliage, et comment cela est-il lié à la résistance du matériau, à l"épaisseur, au rayon de courbure et à la conception des passes ? | La compensation doit être traçable par rapport au profil et à la gamme de matériaux. |
| "Plus de passes résoudront le problème." | Quel planning de passage est proposé et comment sera validé le nombre de passages pour la matière sélectionnée ? | La recherche soutient le nombre de réussites comme une variable de retour élastique, mais il ne s"agit pas d"une garantie autonome. |
| "La simulation prédit le résultat." | Quelles hypothèses matérielles sont utilisées et comment les échantillons mesurés confirmeront-ils ou corrigeront-ils la prédiction ? | La modélisation des matériaux peut affecter la fiabilité des prévisions, en particulier lorsque l"anisotropie ou le comportement asymétrique est pertinent. |
Conclusion
Un examen élastique utile se termine par des entrées claires, une proposition de processus raisonnée et un plan de validation que l"acheteur et le fournisseur peuvent tous deux mesurer par rapport au profil fini.
- Commencez par la qualité du matériau, l'épaisseur, le rayon de courbure, la géométrie du profil, l'état de la bobine, l'état de l'outillage, la lubrification et la rigidité de la ligne.
- Discutez de la distribution des angles de formage, du nombre de passes et des rouleaux de correction en tant que variables de processus et non en tant que promesses génériques.
- Utilisez la simulation avec précaution en vous posant des questions sur les hypothèses matérielles et la validation mesurée.
- N'approuvez pas les hypothèses finales d'outillage tant que les exigences de dessin, les mesures d'essai et la responsabilité en matière de variation des matériaux ne sont pas claires.
FAQ sur le retour élastique du profilage
Ces questions aident les acheteurs à transformer leurs préoccupations en matière de retour élastique en sujets pratiques d"évaluation des fournisseurs.
Le profilage réduit-il toujours le retour élastique par rapport au pliage sous presse ?
Non. Les directives AHSS prennent en charge le profilage en tant que processus de pliage incrémentiel qui peut aider à compenser le retour élastique, mais cela ne constitue pas un avantage universel par rapport à tous les cas de pliage sous presse ou à chaque profil.
Quelles entrées dois-je envoyer avant de demander une réponse élastique ?
Envoyez le dessin, la qualité du matériau, la plage d"épaisseur, les rayons de courbure, les exigences de tolérance, l"état prévu de la bobine et toutes les opérations en aval qui affectent l"acceptation dimensionnelle.
Un nombre plus élevé de passes est-il toujours préférable ?
Pas automatiquement. Une étude évaluée par des pairs rapporte que davantage de passages réduisent le retour élastique dans les conditions étudiées, mais les acheteurs devraient toujours se demander comment le calendrier de passage sélectionné correspond au profil, au matériau et à la disposition de la ligne réels.
Chaque ligne devrait-elle utiliser des jets de correction ?
Les rouleaux de correction peuvent faire partie du contrôle du retour élastique, et les rapports de recherche ont réduit le retour élastique avec les rouleaux de correction dans les conditions étudiées, mais leur besoin et leur emplacement doivent être justifiés par la conception du processus du fournisseur.
La simulation peut-elle remplacer un essai ?
La simulation ne doit pas remplacer la validation mesurée pour une décision d’achat. Les hypothèses matérielles peuvent affecter les prévisions, les acheteurs doivent donc se demander comment les résultats simulés seront vérifiés par rapport aux échantillons formés.
Pourquoi discuter de l’état de la bobine si le problème concerne l’outillage ?
Le jeu de bobines, l"arbalète, la cambrure, les contraintes résiduelles et la variabilité du matériau peuvent influencer les dimensions formées. Le matériau entrant doit donc être examiné avant d"attribuer tout écart dimensionnel à l"outillage.
Un fournisseur peut-il garantir une tolérance de retour élastique spécifique avant de voir mon profil ?
Les acheteurs doivent être prudents. Un engagement de tolérance spécifique nécessite le dessin, les spécifications du matériau, les hypothèses de conception de l"outil, la méthode de mesure et le plan de validation de la pièce achetée.


