


A roll forming FAT should confirm that the agreed drawing, material, gauges, datums, and acceptance rules can produce usable profiles, hole features, and cut lengths under the test conditions you record; n"acceptez pas de ligne sur une promesse de précision générique lorsque les tolérances, les outils de mesure et les règles de retest n"ont pas été fixés dans le protocole FAT.
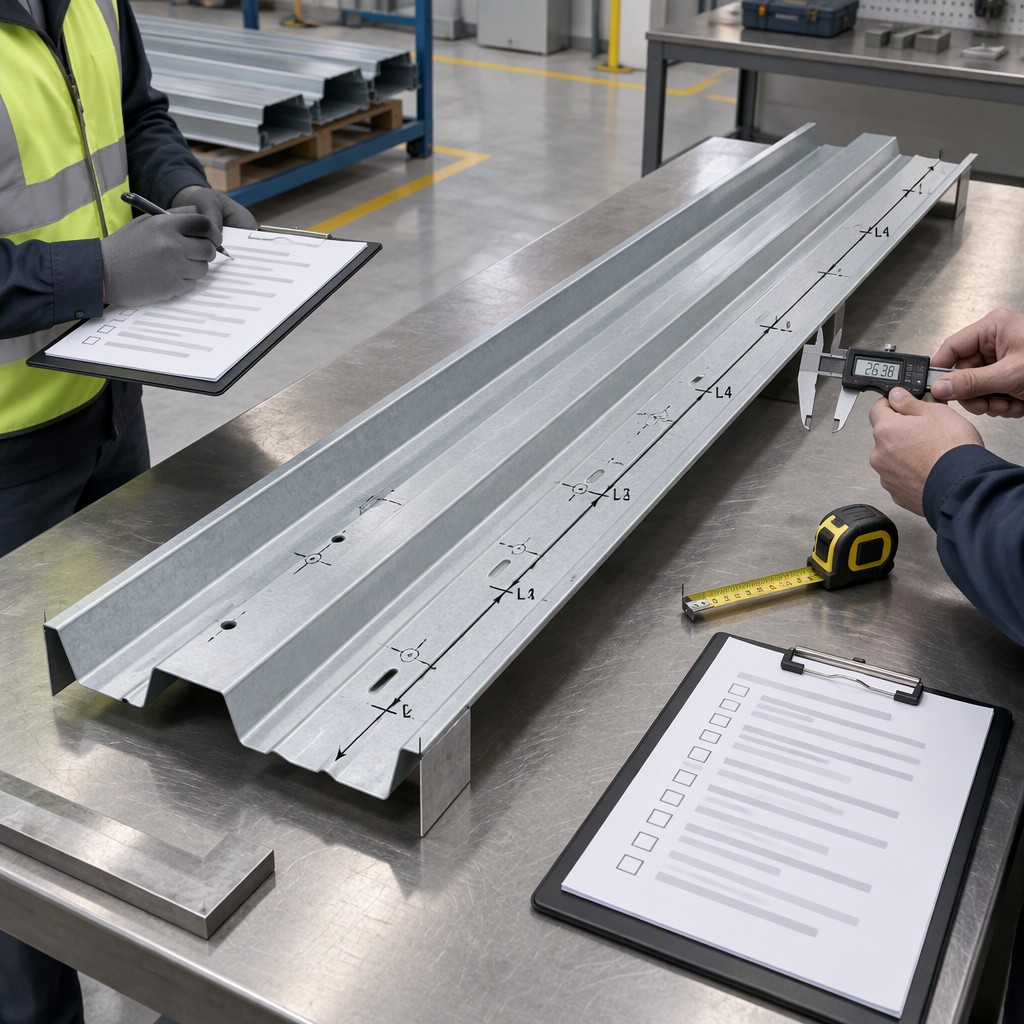
Définir la limite FAT avant de mesurer les pièces
- Joignez le dessin de profil approuvé, le tableau de tolérance, le programme de trous, les exigences de longueur de coupe et le schéma de référence au dossier FAT avant que le premier échantillon ne soit jugé.
- Indiquez la qualité du matériau, l'épaisseur, l'état du revêtement et l'état de la bobine à utiliser pendant l'essai, car les résultats dimensionnels peuvent être affectés par la résistance du matériau, la variation de la limite d'élasticité, le retour élastique et la forme de la bobine entrante.
- Répertoriez les outils de mesure, l'état d'étalonnage, la méthode de mesure et la personne responsable de l'enregistrement des résultats avant le début de l'analyse témoin.
- Définissez ce qui se passe lorsqu'un résultat ne répond pas aux exigences convenues : ajustement, échantillons supplémentaires, mise en attente pour examen technique ou nouveau test formel.
Évitez d"écrire « précision de la machine à confirmer » dans l"ensemble de la portée FAT. La limite utile est une limite spécifique à la pièce : géométrie du profil, caractéristiques fonctionnelles, longueur de coupe, méthode de mesure, nombre d"échantillons et règle de disposition.
Testez les profils par rapport au dessin, pas par rapport à une promesse générique
Les contrôles de profil doivent comparer la section formée avec le dessin et le tableau de tolérances approuvés par l"acheteur, car les dimensions formées par laminage sont influencées par le retour élastique, la variation du matériau, la forme de la bobine, l"état de l"outillage et les exigences de tolérance.
- Confirmez la section finie : âme, bride, lèvre, retour, nervure ou autre géométrie définie par le dessin qui rend le produit de construction fonctionnel.
- Mesurez les dimensions critiques aux stations convenues au lieu de choisir des points pratiques après l'analyse.
- Enregistrez la torsion, l'arc, l'évasement, la déformation locale et le marquage visible uniquement lorsque le dessin ou le protocole FAT définit la manière dont ces conditions affectent l'acceptation.
- Séparez les échantillons de configuration des échantillons FAT acceptés afin que les premières pièces de réglage ne cachent pas l'état final de la machine.
- Si les tolérances sont plus strictes que ne l'exige la fonction du produit, vérifiez si elles sont réellement nécessaires avant de les utiliser comme base de rejet.
N"importez pas de tolérance de profil universelle à partir d"un autre projet. La tolérance doit provenir du dessin du produit, de l"ajustement à l"utilisation finale, de l"assemblage en aval et de la méthode de mesure acceptée par les deux parties.
Vérifiez les trous, les fentes et les encoches en tant que caractéristiques fonctionnelles
Les contrôles de trous, de fentes et d"entailles appartiennent au FAT lorsque ces éléments font partie du processus de profilage continu ou sont produits avant le formage, puis transportés dans les cages de formage.
- Vérifiez le type de fonction : trou rond, fente allongée, encoche, découpe d'extrémité, gaufrage ou autre fonction définie par le dessin.
- Mesurez l'emplacement de l'élément à partir de la référence convenue, et non à partir d'un bord coupé ou d'un coin formé, à moins que le dessin ne définisse cette référence.
- Vérifiez si le formage a décalé, étiré, déformé ou fait pivoter les éléments qui ont été poinçonnés avant que la bande n'entre dans les passes de formage ultérieures.
- N'enregistrer les bavures, déformations, déchirures ou dommages au revêtement qu'en conformité avec les termes d'acceptation convenus à l'avance.
- Confirmez que le pas des trous et la séquence des caractéristiques correspondent aux exigences d'assemblage fonctionnel, en particulier là où le profilé s'alignera avec des clips, des vis, des panneaux ou d'autres composants de construction.
Vérifier la longueur de coupe avec les données et enregistrements convenus
La vérification de la longueur de coupe doit confirmer que la ligne produit la longueur de pièce spécifiée sur le dessin après formage et découpe à longueur, en utilisant des références convenues et des résultats d"échantillons enregistrés.
- Définissez si la longueur est mesurée globalement, entre les fonctions d'extrémité, à partir d'une référence de poinçonnage ou d'une autre référence fonctionnelle.
- Exécutez le nombre de pièces convenu après la stabilisation de la configuration, puis identifiez chaque pièce mesurée dans l'enregistrement FAT.
- Utiliser un outil et une méthode de mesure dont l'étalonnage et la traçabilité sont adéquats pour la tolérance de longueur évaluée.
- Enregistrez chaque valeur mesurée plutôt que d'écrire uniquement la réussite ou l'échec, car un examen technique ultérieur peut nécessiter la répartition réelle.
- Si la longueur de coupe change après l'ajustement du profil, répétez les vérifications concernées au lieu d'accepter l'enregistrement de longueur précédent.
La longueur coupée n’est pas isolée du reste de la ligne. L"état des matériaux, la configuration du formage, l"usure de l"outillage et les choix de tolérance peuvent affecter la pièce qui atteint finalement la station de tronçonnage.
Contrôler le système de mesure avant de juger la machine
Avant de rejeter ou d"accepter des échantillons FAT, confirmez que les jauges, les enregistrements d"étalonnage, la méthode de mesure et l"incertitude sont adaptés aux tolérances du protocole FAT.
Le NIST explique la traçabilité métrologique à travers l'étalonnage, les matériaux de référence, les méthodes d'essai, l'évaluation de l'incertitude et les listes de contrôle de traçabilité, et il confie la responsabilité aux utilisateurs des résultats de mesure de décider ce qui est adapté à leurs besoins.
L"AIAG déclare que les données de mesure sont utilisées dans presque tous les processus de fabrication et que l"évaluation de la qualité du système de mesure permet d"identifier les domaines dans lesquels des améliorations peuvent être apportées.
- Faites correspondre la résolution et la méthode de la jauge à la tolérance évaluée.
- Apportez des dossiers d'étalonnage à jour pour les étriers, les rubans, les jauges de hauteur, les appareils, les équipements MMT ou les jauges personnalisées utilisées dans le FAT.
- Définissez qui mesure, où il mesure et comment les lectures répétées sont gérées.
- Si plusieurs personnes ou jauges peuvent influencer la décision, planifiez une vérification du système de mesure avant d'utiliser les données marginales comme base d'acceptation.
Verrouillez l"échantillon et les conditions d"exécution dans l"enregistrement
L"enregistrement FAT doit identifier le matériau et les conditions d"exécution utilisés pour les échantillons observés, car les dimensions laminées peuvent changer en fonction de la résistance du matériau, du retour élastique, de la variabilité de la limite d"élasticité, de la forme de la bobine entrante, de l"outillage usé et des exigences de tolérance.
- Enregistrez l’identité de la bobine ou de la bande, l’épaisseur nominale, la qualité du matériau, l’état du revêtement et tout problème connu lié à la forme de la bobine avant le cycle.
- Indiquez quelles opérations en ligne sont actives : formage uniquement, poinçonnage, entaillage, rainurage, gaufrage, courbure et coupe à longueur.
- Identifiez l'état de configuration des rouleaux, des poinçons, des outils de découpe, des fixations et des jauges qui influencent les pièces d'essai.
- Conservez les modifications de configuration visibles dans l’enregistrement afin que l’ensemble d’échantillons accepté soit lié à la condition finale ajustée.
Lorsque le matériau de production diffère du matériau FAT, traitez le résultat FAT comme conditionnel. Utilisez le FAT pour vérifier la configuration et la méthode de mesure convenues, puis définissez la confirmation supplémentaire nécessaire pour la gamme de bobines de production.
Transformez les mesures en décision d’acceptation
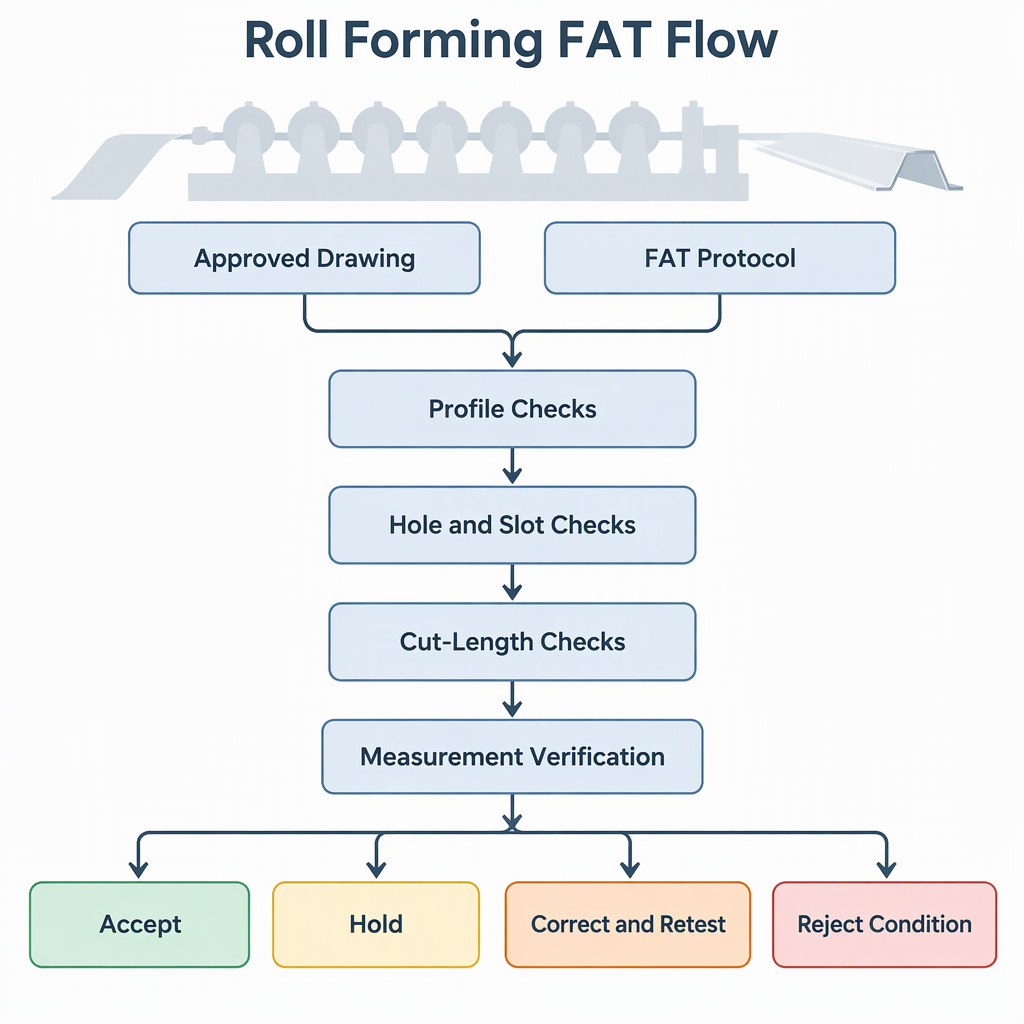
La liste de contrôle FAT doit convertir les résultats de profil, de trou et de longueur de coupe en une disposition claire : accepter, corriger et retester, conserver pour examen technique ou rejeter la condition d"essai.
| Résultat FAT | Action de l'acheteur | Enregistrement à conserver |
|---|---|---|
| Toutes les mesures critiques de profil, de caractéristiques et de longueur respectent le dessin et le tableau de tolérance convenus. | Acceptez la condition observée pour la portée définie. | Valeurs mesurées, identifiants d"échantillon, enregistrement de matériaux, liste de jauges et disposition signée. |
| Une mesure est hors tolérance mais la cause peut être liée à la configuration. | Corrigez la configuration et testez à nouveau les caractéristiques affectées. | Résultat d"origine, ajustement effectué, nouveau test des ID d"échantillon et nouvelles valeurs mesurées. |
| Un résultat est marginal et la méthode de mesure n"est pas adaptée à la tolérance. | Maintenez la décision jusqu"à ce que la méthode de mesure ou la jauge soit confirmée. | État d"étalonnage de la jauge, description de la méthode, répétition des lectures et décision de révision. |
| La pièce ne peut pas répondre au dessin fonctionnel convenu après une correction raisonnable. | Rejetez la condition constatée ou rouvrez la négociation technique. | Mesures non conformes, exigences affectées et prochaine étape convenue. |
- Signez uniquement les caractéristiques qui ont été réellement observées et mesurées.
- Conservez les enregistrements de mesure avec la disposition finale du FAT.
- Ne laissez pas un résultat de longueur réussi remplacer les exigences de profil ou de trou ayant échoué.
Conclusion
Un FAT de profilage utile est un événement de vérification d"approvisionnement contrôlé, et non une démonstration générale de machine.
Définissez les opérations de profilage observées, y compris le formage, les fonctionnalités en ligne et la coupe à longueur.
Jugez les profils, les trous, les fentes, les encoches et la longueur de coupe par rapport au dessin et au tableau de tolérance convenus.
Confirmez la traçabilité des mesures et l’adéquation de la méthode avant de prendre des décisions d’acceptation à partir de données limites.
FAQ
Ces questions aident les acheteurs à combler les lacunes courantes avant de signer un enregistrement FAT de formage de rouleaux.
Combien d’échantillons de profil faut-il mesurer ?
Utilisez le nombre d’échantillons convenu dans le protocole FAT. Le point important est que le nombre, les stations, la table de tolérance et la règle de disposition sont fixés avant la sélection des pièces.
Faut-il vérifier les trous avant ou après le formage ?
Vérifiez la fonctionnalité dans l"état qui compte pour le produit final. Si des trous ou des encoches sont pratiqués avant le formage, vérifiez également leur emplacement et leur état final après le formage.
Quelle tolérance de longueur de coupe faut-il utiliser ?
Utilisez la tolérance du dessin approuvé ou des spécifications d’achat. Une description générale du processus de profilage prend en charge la coupe à longueur, mais elle ne définit pas une tolérance universelle pour chaque profil.
Toutes les jauges nécessitent-elles des enregistrements d"étalonnage au FAT ?
Les jauges utilisées pour les décisions d"acceptation doivent avoir des enregistrements d"étalonnage et de traçabilité adaptés à la tolérance évaluée.
Les résultats FAT peuvent-ils être acceptés si le matériel de production change ultérieurement ?
Traitez le résultat FAT comme lié au matériel enregistré et aux conditions d"exécution. Si le matériau de production change d"une manière qui affecte la résistance, le retour élastique, l"épaisseur ou la forme de la bobine, définissez une confirmation supplémentaire.
Que doit-il se passer en cas de mesure limite ?
Maintenir la décision jusqu"à ce que la méthode de mesure, l"état de la jauge, les lectures répétées et l"incertitude soient adéquats pour la tolérance évaluée.
Un FAT de profilage prouve-t-il que chaque future bobine de production réussira ?
Non. Cela prouve la condition observée par rapport à la portée FAT convenue. Les futures bobines, l"usure des outils, les variations de matériaux et les modifications de configuration peuvent nécessiter des contrôles de production supplémentaires.


