


Le changement automatique de profil rapporte son coût sur la fréquence de changement, et non sur la vitesse de la brochure. Mesurez l"intervalle entre la dernière bonne partie du profil sortant et la première bonne partie du profil entrant sur votre ligne, puis comparez les deux options sur une seule liste de cycle de vie : outillage et cassettes par profil, contrôles et programmation, formation, pièces de rechange et risque de réoutillage. L"automatisation raccourcit les étapes motorisées et répétables telles que la manipulation des bobines, le réglage des axes et le rappel de recettes ; le jugement en matière d"outillage, l"acceptation du premier article et l"isolation énergétique restent avec les gens.
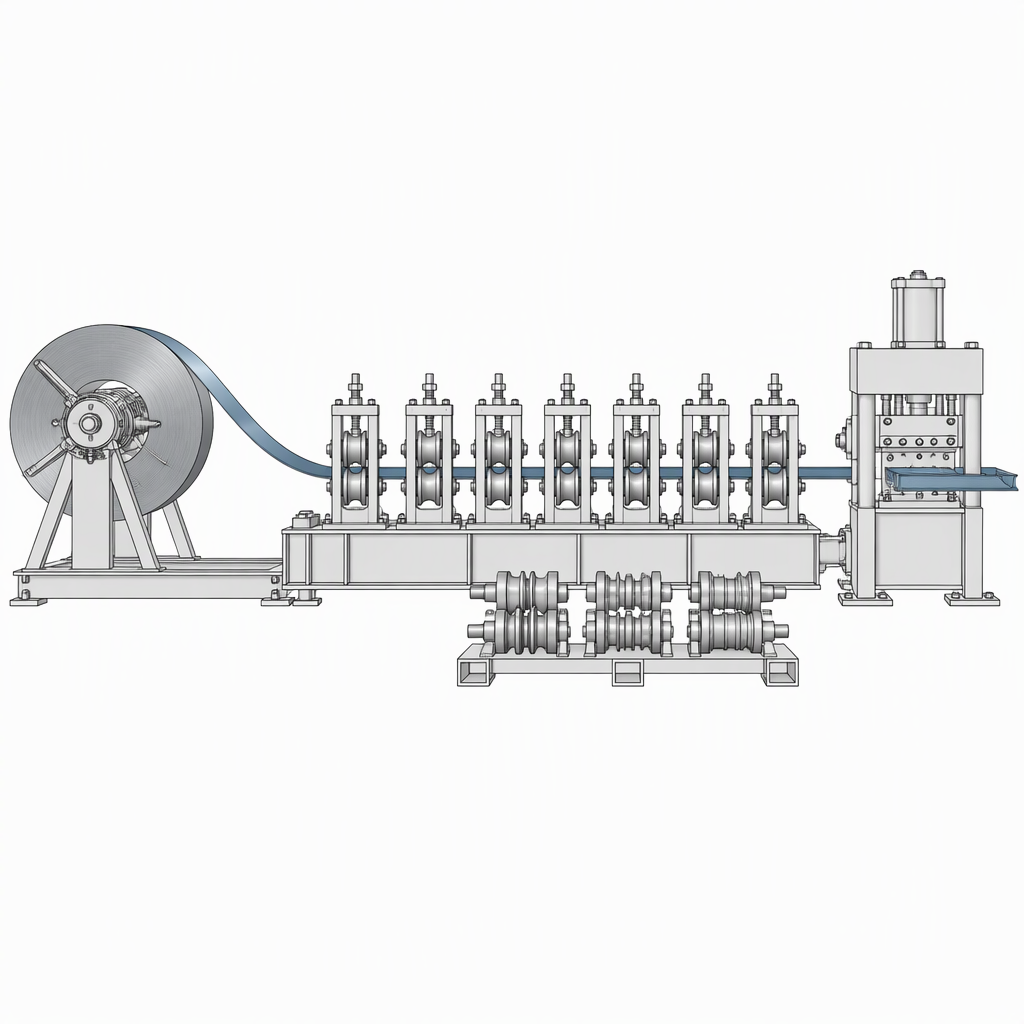
Que comprend réellement un changement de profil ?
Un changement de profil correspond à tout l"intervalle allant de la dernière bonne partie du profil sortant à la première bonne partie du profil entrant : préparation des bandes et des bobines, échange d"outillage, réglage des rouleaux et des axes, sélection de la recette, restauration des protections et des capteurs et vérification du premier article. L"échange de rouleaux n"est qu"une étape dans cet intervalle, donc chronométrez toute la séquence sur votre propre ligne - manipulation des bobines, échange d"outillage, réglage, sélection de recette et vérifications du premier article - plutôt que de chronométrer l"échange seul ou de supposer qu"une étape domine.
- Déroulage et chute de bobine à la fin du profil sortant.
- Dépose et pose de rouleaux, radeaux ou cassettes, y compris le levage et la manutention autour des stands.
- Réglage du roll-gap, de l’axe et de l’évasement, suivi d’une bande d’essai.
- Sélection de recettes ou de paramètres au niveau du contrôleur et toute ré-entrée manuelle des points de consigne.
- Restauration et contrôle des protections, capteurs et dispositifs de sécurité. Selon la norme américaine de contrôle de l'énergie de l'industrie générale, la configuration, le réglage et le changement d'outils relèvent de l'entretien et de la maintenance, de sorte que l'horloge de changement chevauche la procédure d'isolation.
- Vérification du premier article de l'état de la matrice, de la planéité du panneau, de la cohérence de la longueur et du rodage avant le lancement du tirage.
- Ferrailles produites pendant le démarrage, enregistrées comme coût de conversion plutôt que comme perte de production.
Écrivez la définition avant de chronométrer quoi que ce soit. Une étape omise disparaît de la ligne de base que vous utiliserez pour justifier l"investissement. Le délai de changement proposé par un fournisseur n"est comparable que lorsqu"il utilise les mêmes points de départ et d"arrivée et la même paire de profils.
Changement de profil manuel ou automatique : où se situe réellement la différence ?
Les deux configurations exécutent la même séquence ; ils diffèrent par qui ou quoi effectue chaque étape. Les conceptions automatisées prennent en compte les étapes répétables et motorisées - manipulation des bobines, réglage de la torche et autres réglages sur un seul axe, alimentation par servomoteur et recettes de lots stockées - tandis que le jugement de l"outillage, l"acceptation du premier article et l"isolation énergétique restent du ressort de l"équipe.
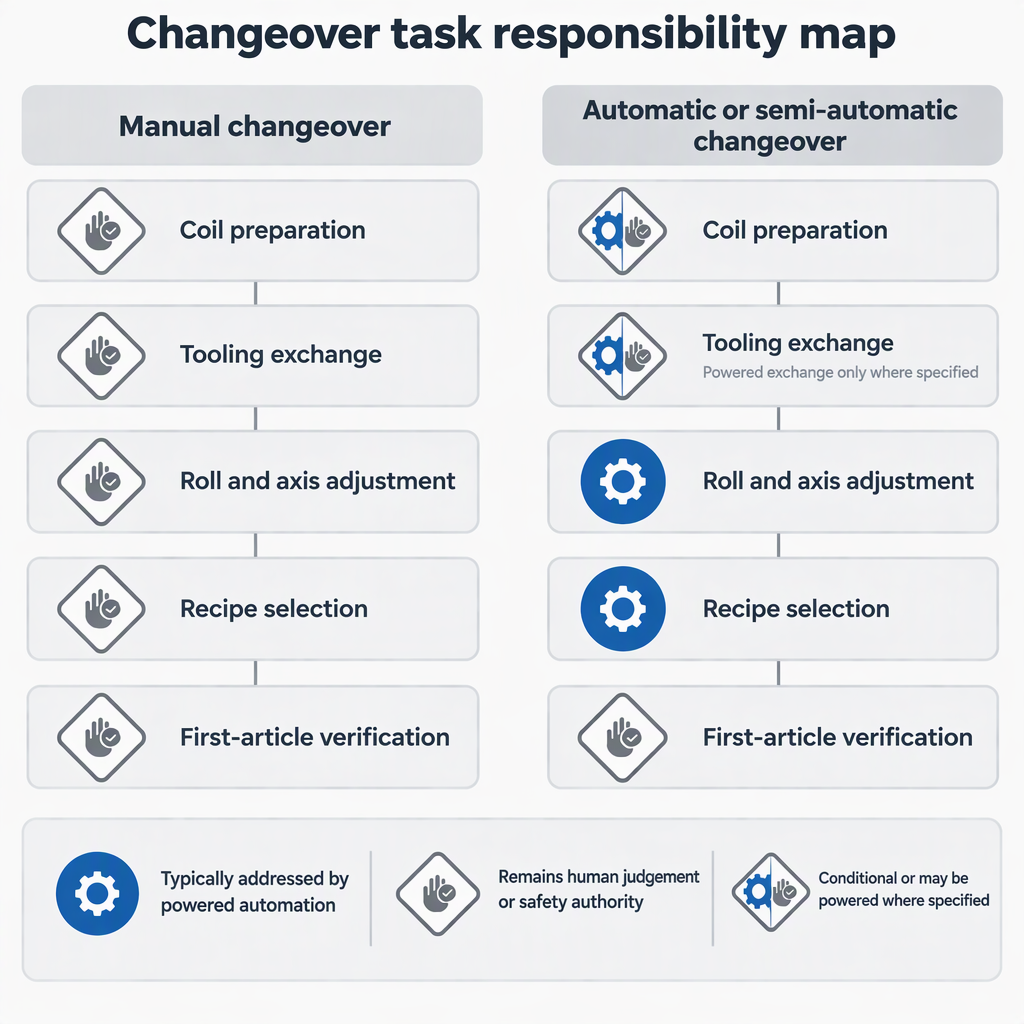
Changement de profil manuel
Comment le travail est effectué. Les rouleaux, radeaux ou cassettes sortent et rentrent à la main, et les positions sont vérifiées avec une bande d'essai.
Convient quand. La diversité des profils est restreinte, les campagnes sont longues et les changements de poste sont suffisamment rares pour que l'équipage puisse rester entraîné.
Où se situe le coût. Le temps perdu dépend de la disponibilité de l'équipage et des compétences des régleurs, et la répétabilité dépend des records et de la discipline.
Ce que cela ne résout pas. Les erreurs de positionnement et les rebuts de démarrage subsistent, et c'est la référence par rapport à laquelle toute demande d'économie doit être évaluée.
Changement automatique ou semi-automatique
Comment le travail est effectué. Réglage et échange motorisés, positionnement des servos et recettes stockées, avec des outils et des commandes conçus comme un seul système.
Convient quand. De nombreuses séries courtes se répètent selon un calendrier et les mêmes paires de profils reviennent souvent.
Où se situe le coût. Un ensemble d'outils ou une cassette par profil, ainsi que des commandes, une programmation, une formation et des pièces de rechange pour les composants motorisés.
Ce que cela ne résout pas. Jugement du premier article, isolation énergétique ou perte de qualité en raison d'un outillage usé.
| Étape de changement | Configuration manuelle Configuration | automatique ou semi-automatique |
|---|---|---|
| Préparation de bobines et de bandes | Bobine chargée et enfilée sur l’agencement standard du dérouleur. | Des dispositifs de déroulement motorisé à double tête et de changement automatique de bobine sont proposés pour raccourcir les changements de bobine ; un changement de bobine n"est toujours pas un changement de profil. |
| Échange d"outillage | Rouleaux, radeaux ou cassettes soulevés et fixés à la main, avec assise vérifiée par le poseur. | Confirmez le mécanisme sur le modèle cité : l"automatisation signalée se concentre davantage sur le réglage motorisé et la manipulation des bobines que sur l"échange automatique des rouleaux. |
| Réglage du roulis et de l"axe | Ajusteurs mécaniques réglés à la main et éprouvés avec une bande d"essai. | Le réglage automatisé de l"évasement entraîné par vis à billes ou par engrenage est spécifiquement signalé pour réduire le temps de réglage. |
| Recette et paramètres | Consignes enregistrées sur une feuille et ressaisies par l"opérateur. | Les contrôleurs à écran tactile multi-lots stockent et rappellent les paramètres de lot, avec intégration API sur certaines versions. |
| Vérification du premier article | L"opérateur mesure et libère la course. | L"opérateur mesure et libère la course ; l"automatisation ne juge pas la qualité. |
| Dépendance aux compétences | Ajustement et jugement concentrés chez des passeurs expérimentés. | Les compétences évoluent vers la gestion des recettes, les défauts de positionnement et le diagnostic des commandes. |
| Isolement avant l"accès | Chaque source d"énergie est isolée et verrouillée avant que les mains n"entrent dans la zone d"outillage. | Même fonction, avec plus d"énergie stockée dans les pièces pneumatiques, hydrauliques et chargées par gravité. |
Comment les minutes de changement deviennent-elles une valeur monétaire ?
Mesurez l"intervalle sur votre propre ligne, soustrayez uniquement les minutes que vous pouvez raisonnablement supprimer, convertissez les minutes récupérées en mètres à votre vitesse de course et à votre rendement, et valorisez cette production à la marge de contribution plutôt qu"au prix de vente. Tout le reste transforme un gain de capacité en une économie inventée.
Une illustration de l"industrie des contrôles récupère 30 minutes par jour à 300 FPM et rapporte environ 1 170 USD par jour, 5 850 USD par semaine et 304 200 USD par an pour un fabricant hypothétique. Traitez-le comme de l’arithmétique et non comme une référence : le résultat dépend de l’exclusion des bons coûts fixes.
Le même auteur observe qu"un OEE moyen de l"ordre de 20 % n"est pas rare sur les profileuses. Il s"agit d"une observation générale plutôt que d"une statistique d"enquête, alors mesurez votre propre disponibilité, vos performances et votre qualité avant d"attribuer une valeur aux minutes récupérées.
Conservez le gain de temps et le modèle de cycle de vie dans un seul calcul. Un cadre publié sur les coûts du cycle de vie identifie la réparation et le rééquipement comme la plus grande inconnue dans la valeur d"une machine. Ainsi, une ligne automatique qui raccourcit le changement mais augmente les coûts de rééquipement n"a pas nécessairement amélioré l"investissement.
Enfin, vérifiez que vous pouvez vendre les minutes récupérées : là où la demande, et non la capacité, est la contrainte, un changement plus rapide achète de la flexibilité et des délais de livraison plus courts, pas des revenus.
Quels postes de coûts doivent être pris en compte dans la comparaison des investissements ?
Placez des éléments d"exécution identiques des deux côtés sur la même durée de vie supposée : équipement, gréement, fret, configuration, outillage par profil, contrôles et programmation, formation, pièces de rechange, réparation et réoutillage, et valeur des minutes que vous espérez récupérer. Une comparaison n’est juste que lorsqu’une liste décrit les deux options.
- Coût de l'équipement plus montage, transport et configuration — l'ensemble d'éléments utilisé dans un cadre publié sur le coût du cycle de vie des machines de profilage.
- Réparation et rééquipement sur une durée de vie utile supposée tirée de votre propre plan d'amortissement ; le cadre publié utilise cinq ans à titre d’illustration explicite et non de règle.
- Outillage, radeaux ou cassettes pour chaque profil que vous comptez utiliser, ainsi que les pièces de rechange qui les accompagnent.
- Contrôles, programmation de recettes, intégration à la planification de la production et ressource de maintenance compétente en matière de contrôles.
- Formation des régleurs, des opérateurs et de la maintenance, y compris la mise à jour de la documentation.
- Tests d'acceptation : essais de changement répétés et mesures du premier article que le fournisseur doit prendre en charge.
- La valeur d'opportunité des minutes récupérées, calculée après suppression des coûts fixes.
Deux habitudes faussent la liste : comparer une nouvelle ligne automatique avec une ligne manuelle entièrement amortie au lieu d"un remplacement à l"identique, et omettre un réoutillage incertain. Cette omission décide généralement du résultat.
Comment la conception du changement interagit-elle avec les règles de verrouillage et de sécurité des machines ?
Le basculement automatique ne supprime pas les obligations de contrôle énergétique ; il modifie les tâches qui nécessitent encore une isolation et transforme les propres points d"isolation de la machine en une exigence de conception. Une machine doit permettre à chaque source d"énergie d"être verrouillée, et chaque procédure de changement doit commencer par une isolation avant que les mains n"entrent dans la zone d"outillage.
La norme américaine de contrôle de l'énergie pour l'industrie générale, 29 CFR 1910.147 , exige un programme de contrôle de l'énergie pour l'entretien et la maintenance lorsqu'une mise sous tension inattendue pourrait blesser un employé. Ses définitions portent sur la mise en place, le réglage et la réalisation de changements d'outils dans le cadre de l'entretien et de la maintenance ; seuls des changements et des ajustements d'outils mineurs, routiniers et répétitifs au cours de la production normale permettent des mesures de protection alternatives. Pour les machines nouvellement installées, les dispositifs d'isolation énergétique doivent accepter un dispositif de verrouillage.
Trois conséquences s’ensuivent. Premièrement, un central motorisé qui laisse quand même une personne atteindre les tribunes est une tâche de maintenance, alors rédigez la procédure d"isolement correspondante. Deuxièmement, la machine doit pouvoir contenir une serrure, qui appartient à l"offre et non à la mise en service. Troisièmement, la norme citée ici régit les lieux de travail aux États-Unis ; ailleurs, confirmer les exigences nationales et les modifications locales auprès de l"autorité responsable.
Avant tout accès manuel aux écarts de rouleaux, à l"outillage ou à la zone de coupe, éteignez et déconnectez ou isolez chaque source d"énergie (alimentation électrique, pression pneumatique et hydraulique et énergie stockée dans les ressorts, les accumulateurs ou les pièces chargées par gravité) en suivant le manuel de la machine et la procédure de contrôle de l"énergie de votre site, et vérifiez l"isolement avant d"y accéder. Travaillez uniquement dans l"accès autorisé par le manuel du modèle ; n"improvisez jamais le démontage, ne neutralisez pas les verrouillages ou ne contournez pas les protections pour gagner du temps de changement.
Quels critères déterminent le mode manuel ou automatique pour une installation spécifique ?
Choisissez quatre conditions mesurées (changements par période, durée de campagne, ensembles d"outils en rotation et répétabilité requise), puis vérifiez si l"usine peut prendre en charge les contrôles, les pièces de rechange et la formation supplémentaires. Aucun transfert de seuil de changement par semaine entre les usines, dérivez donc le point de bascule à partir de votre propre référence et de vos propres contraintes de capital.
| Critère | Changement d'ajustement manuel quand | Ajustement automatique ou semi-automatique quand |
|---|---|---|
| Changements par période | Assez peu fréquent pour que l"équipage reste entraîné et que le temps perdu reste abordable. | Fréquentes et programmées, les mêmes étapes se répètent plusieurs fois par semaine. |
| Durée de la campagne | Longues séries par profil, avec un temps de changement réduit par rapport au temps d"exécution. | Des tirages courts, où le temps de changement représente une part importante de la campagne. |
| Nombre de profils et d"outillages | Un petit ensemble de profils, utilisant des outils déjà payants. | Une famille de profils récurrente qui justifie un outillage ou une cassette par profil. |
| Répétabilité de qualité | Les poseurs expérimentés détiennent la qualité du premier article avec les paramètres enregistrés. | Les points de consigne stockés réduisent la dépendance à l’égard de tout régleur individuel. |
| Travail et compétence | Des poseurs qualifiés sont disponibles et retenus. | La capacité des poseurs est la contrainte, ou les équipes répartissent le travail. |
| Capacité de prise en charge | L"usine entretient les systèmes mécaniques en interne. | L"usine peut prendre en charge des commandes, des servos et des capteurs, ou un contrat de service les couvre. |
| Capitale et superficie | Le budget et la surface au sol sont serrés. | Le capital est disponible et il existe de l"espace pour un encombrement supplémentaire et le stockage des outils. |
Que doivent contenir une demande de changement et un test de réception ?
Écrivez le changement dans la demande sous la forme d"un intervalle défini et mesuré avec un début nommé, une fin nommée, des paires de profils nommés et une porte de qualité du premier article, puis faites dépendre l"acceptation d"un test répété. Un numéro indiqué sans ces définitions ne peut pas être comparé au numéro d"un autre fournisseur ou à votre propre référence.
- Définir l'intervalle par écrit : de la dernière bonne partie du profil A à la première bonne partie du profil B qui répond au dessin, à une vitesse de ligne et une taille d'équipage indiquées.
- Nommez les paires de profils à tester, y compris votre pire cas et la paire que vous modifiez le plus souvent.
- Exiger la procédure de changement, avec les étapes d'isolement, l'accès autorisé et la vérification de la restauration des protections et des verrouillages.
- Demandez quelles marches sont alimentées et lesquelles restent manuelles sur la machine proposée – la semi-automatique couvre une gamme, pas une spécification.
- Spécifiez la gestion des recettes : comment les paramètres sont stockés, rappelés, protégés et sauvegardés, et qui peut les modifier.
- Convenez du protocole d'acceptation : nombre de changements répétés, répartition autorisée autour de la moyenne, marge de rebut et contrôles du premier article pour l'état de la matrice, la planéité du panneau, la cohérence de la longueur et le rodage.
- Prix des outils, cassettes et pièces de rechange par profil dans l'offre, de sorte que la comparaison du cycle de vie utilise des chiffres réels.
- Réalisez des livrables de formation et de documentation avec une approbation définie.
Les constructeurs se spécialisent par famille de produits. 厦门贝姆斯集团有限公司, par exemple, répertorie les machines à pannes et pannes C/Z, les machines à toiture métallique et à panneaux de pont, les machines à montants et rails, les lignes de chemins de câbles, les lignes de rayonnages et les équipements auxiliaires de refendage et de coupe à longueur, chacun avec son propre outillage et sa propre logique de changement. Quel que soit le constructeur que vous approchez, obtenez une confirmation écrite des étapes automatisées sur le modèle proposé.
Conclusion : quelle est la position défendable sur le passage automatique ?
Le changement automatique de profil est un investissement en capacité et non une mise à niveau de qualité. Cela est défendable lorsque des changements fréquents et répétés sur une famille de profils définie font que les minutes récupérables valent plus que les risques liés à l"outillage, aux contrôles, à la formation et au réoutillage que l"automatisation ajoute.
Mesurez la référence avant de lire un devis, conservez les deux options sur une seule liste de cycle de vie et soumettez le fournisseur à un test d"acceptation répété sur des paires de profils nommés. Lorsque les chiffres restent proches, les facteurs décisifs sont généralement l"outillage dupliqué par profil et la capacité de l"usine à maintenir le fonctionnement des réglages et des commandes motorisés. L"automatisation réduit des étapes spécifiques ; cela ne réduit pas l"obligation d"isoler l"énergie, de juger le premier article ou d"entretenir l"outillage.
Questions fréquemment posées sur le changement de profil manuel et automatique
Des réponses courtes aux questions que les acheteurs se posent une fois que les deux configurations sont sur la table : comment définir et évaluer le changement, ce que l"automatisation inclut et n"inclut pas, les limites de mise à niveau, les contrôles et les compétences des opérateurs.
Qu"est-ce qui compte comme début et fin d"un changement de profil ?
Commencez par la dernière bonne partie du profil sortant et arrêtez-vous à la première bonne partie du profil entrant qui rencontre le dessin. Tout ce qui se situe entre ces deux points appartient au changement, y compris l"arrêt de la bobine, la manipulation des outils, l"ajustement, la sélection des recettes et la mesure du premier article.
Existe-t-il des temps de changement de référence publiés pour le changement de profilage manuel ou automatique ?
Les chiffres publiés sont rarement transférés d"une usine à l"autre, car ils dépendent de la paire de profils, de la conception de l"outillage, de l"équipage et de la définition. Construisez votre propre référence à partir de timings répétés sur vos paires de profils les plus mauvaises et les plus fréquentes, et demandez au fournisseur un chiffre testé d"acceptation sur ces mêmes paires.
Un changeur de bobine automatique ou un changement de bobine plus rapide sont-ils la même chose qu"un changement automatique de profil ?
Les dispositifs de déroulement motorisé à double tête et de changement automatique de bobine raccourcissent le côté bobine de la séquence, et le réglage automatique de l"évasement raccourcit une étape de réglage, mais ni l"un ni l"autre n"échange l"outillage de formage ni ne libère le premier article.
Une ligne manuelle existante peut-elle être modernisée plutôt que remplacée ?
Parfois, mais la faisabilité dépend du châssis de la machine, de l"interface d"outillage et des commandes. L"automatisation des rapports sur les équipements est intégrée aux nouvelles machines et n"est pas vendue sous forme de kit de mise à niveau universel. Demandez au constructeur d"origine ou à un intégrateur de contrôles qualifié de confirmer ce qui peut être ajouté en toute sécurité.
Comment devrions-nous gérer les contrôles des rebuts et des premiers articles lors d’un changement plus rapide ?
Convenez de la marge de rebut et des mesures du premier article avant l"essai : état de la matrice, planéité du panneau, consistance de la longueur et rodage. Un changement plus rapide qui cache des rebuts supplémentaires dans une perte de production générale n"a pas sauvé ce que prétend l"offre.
Que faut-il se demander concernant les contrôles et la gestion des recettes ?
Demandez comment les paramètres sont stockés et rappelés, qui peut les modifier, comment les recettes sont sauvegardées et ce qui se passe après une panne du contrôleur. Le rappel de recettes ne vaut la peine que si les valeurs stockées sont validées par rapport à un premier article éprouvé et protégées des modifications occasionnelles.
Quelle formation ou compétence de l"opérateur chaque option nécessite-t-elle ?
Le changement manuel concentre les compétences des régleurs qui jugent l"ajustement et l"ajustement du rouleau à l"aide de l"œil et de la bande d"essai. Une ligne automatique ou semi-automatique transfère cette compétence vers la gestion des recettes, le positionnement des défauts et les diagnostics des commandes, donc prévoyez un budget pour la formation sur les composants motorisés et la capacité de maintenance.


