


Le rendement du matériau de profilage doit être calculé comme une production acceptée par rapport à une base d'entrée clairement définie, et non comme une promesse générique de la machine. Traitez les matériaux excédentaires inutilisables comme des déchets, séparez les pertes d'avance et de queue de bobine de la longueur de bande utilisable et utilisez le résultat pour comparer les hypothèses de processus, l'état de l'outillage, l'état des matériaux et les exigences de l'équipement avant de valider les attentes en matière de production.
Définir le périmètre de calcul avant d"utiliser un pourcentage de rendement
Pour le rendement du matériau de profilage, définissez si vous mesurez le rendement accepté, le rendement accepté au premier passage ou l'utilisation du matériau avant de calculer un pourcentage. Le profilage est un processus continu qui alimente une feuille plate ou une bande à travers des matrices à rouleaux successives, de sorte que la limite de calcul doit correspondre au flux réel de la bobine à la pièce.
Un champ d"application pratique commence à l"entrée de la bobine et se termine aux pièces formées acceptées après la découpe et toutes les opérations en ligne applicables au travail, telles que l"encoche, le rainurage, le poinçonnage, le gaufrage ou le courbure.
Le rendement de qualité n"est pas la même chose que l"utilisation de l"achat de matériaux : le rendement se concentre sur les résultats qui répondent aux exigences spécifiées sans retouche ni mise au rebut, tandis que l"utilisation des matériaux se concentre sur la quantité de bobine qui devient un produit accepté.
| Vue Calcul | Utilisez-le pour | Rester en dehors du nombre |
|---|---|---|
| Rendement de qualité | Unités ou sorties acceptées qui répondent aux exigences spécifiées sans reprise ni mise au rebut | Pertes d"allocation de bobine qui ne sont pas des défauts de qualité |
| Longueur de bande utilisable | Conversion de l"entrée nette de la bobine en longueur disponible après le retrait du fil et de la queue inutilisables | Décisions d"acceptation des pièces finies |
| Taux de rebut | Suivi des excédents de matériaux inutilisables générés lors de la fabrication | Matériel qui peut encore être corrigé grâce à une retouche approuvée |
Pour un aperçu du processus, les directives AHSS décrivent le profilage comme une alimentation longitudinale à travers des filières et identifient les facteurs de processus qui peuvent affecter la qualité des pièces formées.
Consultez la description du processus de profilage dans les directives AHSS..
Recueillir les entrées qui rendent le calcul vérifiable
Avant de calculer le rendement et les rebuts, collectez le poids net de la bobine, le poids de la bande par pied, le fil et la queue inutilisables, la longueur de travail requise et le rendement accepté sur la même base de mesure.
- Enregistrez le poids net de la bande pour la bobine, à l'exclusion des emballages ou des articles qui ne font pas partie de l'entrée de la bande.
- Établissez le poids par pied à partir d'un échantillon de bande mesuré ou à partir de la largeur, de l'épaisseur et de la densité de l'alliage en utilisant des unités cohérentes.
- Enregistrez la longueur inutilisable du fil et de la queue afin que la longueur totale de la bobine et la longueur utilisable de la bobine ne soient pas confondues.
- Mesurez la longueur requise du travail sur la même base de longueur que celle utilisée pour le calcul de l'attribution des bobines.
- Ne comptez les résultats acceptés que lorsqu'ils répondent aux exigences de qualité spécifiées, sans reprise ni rebut.
- Classez les matériaux excédentaires inutilisables comme des déchets plutôt que de les mélanger à la production acceptée.
- Capturez des notes de processus sur la résistance des matériaux, l'épaisseur de la tôle, le retour élastique, le rayon de courbure, l'état de l'outillage et les imperfections de forme de bobine lorsqu'elles sont pertinentes pour la qualité de la pièce.
Pour la production de produits de construction métallique, cette liste d"entrées aide les ingénieurs de procédés à comparer les travaux avec différents profils, largeurs de bandes, longueurs de coupe et opérations en ligne sans transformer chaque perte en un pourcentage non diagnostiqué.
Calculer la longueur totale et utilisable de la bobine
La longueur totale de la bande peut être calculée en divisant le poids net de la bande par le poids par pied, et la longueur utilisable est la longueur totale moins le fil et la queue inutilisables.
- Confirmez la base de poids. Utilisez le poids net de la bande pour la bobine afin que le calcul de la longueur représente le matériau entrant dans le processus de profilage.
- Calculez le poids par pied. Utilisez un échantillon de bande mesuré lorsqu'il est disponible, ou calculez-le à partir de la largeur de la bande, de l'épaisseur et de la densité de l'alliage avec des unités cohérentes.
- Calculez la longueur totale. Divisez le poids net de la bande par le poids par pied pour estimer le total des pieds ou mètres linéaires dans la bobine.
- Soustrayez le plomb et la queue inutilisables. Déduisez les matériaux d'attaque et de queue qui ne peuvent pas être utilisés pour le travail afin d'obtenir une longueur de bande utilisable.
- Comparez la longueur utilisable avec la longueur de travail requise. La différence est la marge du travail avant application du rendement de qualité et de la classification des rebuts.
L"arithmétique de la longueur des bobines est une méthode de planification : la longueur totale est égale au poids net de la bande divisé par le poids par pied ; la longueur utilisable est égale à la longueur totale moins le fil et la queue inutilisables ; et la marge du travail est égale à la longueur utilisable moins la longueur requise du travail.
Utilisez un système d’unité partout. Mélanger des kilogrammes avec des livres, des millimètres avec des pouces ou une densité théorique avec le poids de bande mesuré peut donner l"impression que le résultat est précis alors que la base sous-jacente est incohérente.
Calculer le rendement des matériaux et le taux de rebut
Calculez le rendement en matériaux à partir d'une production acceptée qui répond aux exigences, calculez les rebuts à partir de matériaux excédentaires inutilisables et conservez le numérateur et le dénominateur sur la même base de poids ou de longueur.
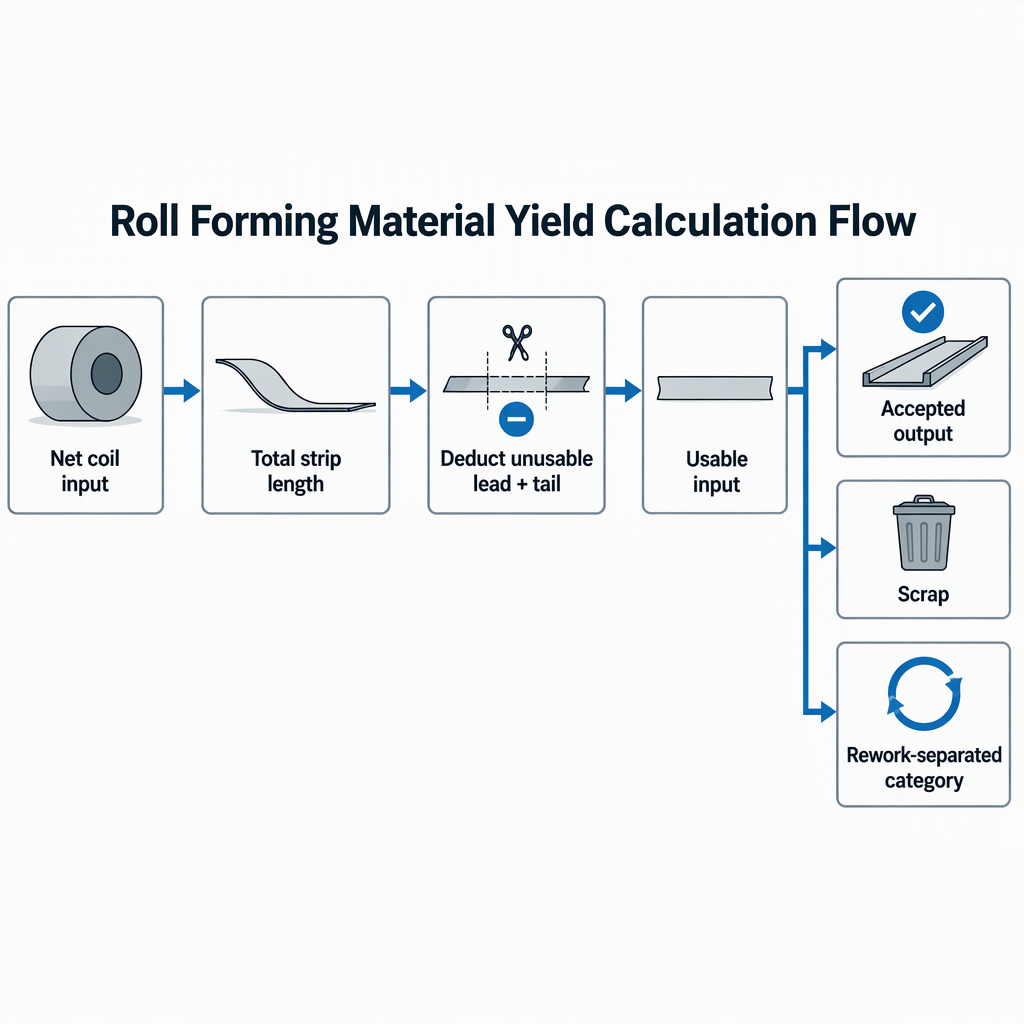
- Choisissez la base. Utilisez la longueur lorsque les longueurs coupées constituent le record de production le plus clair, ou le poids lorsque les bacs à ferraille et les balances de bobines sont mesurés en poids.
- Définir l’entrée utilisable. Commencez par la longueur de bande utilisable ou le poids de bande utilisable après avoir supprimé les marges d'avance et de queue définies.
- Mesurer la sortie acceptée. Comptez uniquement les pièces ou les produits qui répondent aux exigences spécifiées sans retouche ni mise au rebut.
- Mesurez la ferraille. Comptez les matériaux excédentaires inutilisables générés lors de la fabrication comme des déchets.
- Calculez les tarifs. Le rendement des matériaux est égal à la production acceptée divisée par l'entrée utilisable, multipliée par 100. Le taux de rebut est égal à la ferraille inutilisable divisée par la même base d'entrée utilisable, multipliée par 100.
ASQ décrit le rendement comme le pourcentage de résultats de processus qui répondent aux exigences de qualité spécifiées sans reprise ni rebut. Lire la définition du glossaire de rendement ASQ.
Le NIST définit les déchets de fabrication comme un excédent de matériau inutilisable généré lors de la fabrication. Consultez la définition des déchets de fabrication du NIST..
Si la sortie acceptée est enregistrée par longueur mais que les déchets sont pesés, convertissez un côté avant de calculer. La formule n’a de sens que lorsque la même base est utilisée des deux côtés de la fraction.
Séparez les allocations normales des véritables signaux de ferraille
Séparez les déductions principales et finales planifiées des rebuts, puis suivez les excédents de fabrication inutilisables dans leur propre catégorie afin que le pourcentage pointe vers la bonne action corrective.
| Catégorie de perte | Comment la traiter | Pourquoi c'est important |
|---|---|---|
| Plomb et queue | Déduire de la longueur totale de la bobine pour calculer la longueur utilisable | Empêche la confusion des extrémités inévitablement inutilisables avec la marge de travail |
| Excédent de fabrication inutilisable | Classer comme ferraille | Garde les vrais déchets visibles pour l’examen de la production |
| Sortie à retravailler | Conserver en dehors du rendement accepté au premier passage jusqu"à ce qu"il réponde aux exigences sans retouche | Évite de surestimer les performances de qualité au premier passage |
| Problèmes de qualité liés au matériau ou aux facteurs de mise en forme | Enregistrez la condition observée avec la bobine, le profil ou la configuration concernée | L"épaisseur de la tôle, la résistance du matériau, le retour élastique, le rayon de courbure, l"état de l"outillage et les imperfections de la forme de la bobine peuvent affecter la qualité des pièces formées. |
N’attribuez pas une cause universelle à chaque perte de rendement. La qualité du profilage peut être influencée par les propriétés des matériaux, l"état de l"outillage et la forme de la bobine. Un journal de rebut utile doit donc relier la catégorie de perte aux conditions de travail présentes.
Utilisez le résultat pour la sélection des processus et des équipements, et non des promesses non étayées
Utilisez le rendement calculé pour comparer l"adéquation du processus, l"état des matériaux, les exigences de profil et les exigences en matière d"équipement ; ne le considérez pas comme un pourcentage de rebut garanti pour chaque ligne de profilage.
- Demandez si le profil nécessite des opérations en ligne telles que l'entaillage, le rainurage, le poinçonnage, le gaufrage, le courbure ou la découpe à longueur, car la limite de calcul doit inclure les opérations qui affectent la sortie acceptée.
- Examinez la résistance du matériau, l'épaisseur de la tôle, le rayon de courbure, le retour élastique, l'état de l'outillage et les imperfections de forme de la bobine lorsque des défauts répétés apparaissent.
- Demandez aux fournisseurs d'expliquer comment ils définissent la longueur de bobine utilisable, les déductions d'avance et de queue et la marge de travail lorsqu'ils discutent des estimations de production.
- Séparez le rendement du premier passage du résultat accepté après retouche lors de la comparaison de la stabilité du processus.
- Conservez les matériaux excédentaires inutilisables dans une catégorie de rebut afin que les équipes d’achat, d’ingénierie et de production puissent voir clairement la perte de matériaux.
Pour la sélection des équipements, le calcul permet de répondre aux questions sur la complexité du profil, la gamme de matériaux, l"état de l"outillage et le traitement en ligne, mais il ne remplace pas la proposition spécifique au projet, le plan d"essai ou les spécifications écrites d"un fournisseur.
Conclusion
Commencez avec une longueur de bobine constante, mesurez la production acceptée par rapport aux exigences de qualité énoncées et classez les excédents de fabrication inutilisables comme rebuts.
- Les intrants utilisables doivent exclure les principaux et les derniers éléments définis avant de comparer les taux de rendement et de rebut.
- Le rendement est un résultat de qualité et non une promesse de production générique.
- Les variables de matériaux et de processus doivent être examinées lorsque le rendement change entre les bobines, les profils ou les travaux.
FAQ sur le rendement et les rebuts des matériaux de profilage
Ces réponses portent sur les choix de calcul courants destinés aux fabricants de produits de construction métallique, aux ingénieurs de formage à froid et aux acheteurs d"équipements.
La rebut est-elle la même chose que la reprise ?
Non. Les déchets sont des matériaux excédentaires inutilisables générés lors de la fabrication. La retouche est différente car les définitions de rendement distinguent les résultats acceptés des résultats qui nécessitent une reprise ou sont mis au rebut.
Dois-je calculer en poids ou en longueur ?
L’une ou l’autre base peut fonctionner si vous la gardez cohérente. L"allocation des bobines peut être calculée à partir du poids net de la bande et du poids par pied, tandis que les équipes de production peuvent préférer la longueur lorsque les longueurs coupées constituent le principal enregistrement du travail.
Cet article peut-il fournir une allocation de rebut standard pour le profilage ?
Aucune tolérance ne doit être prise en compte dans la description générale du processus, car la qualité du profilage peut être affectée par l'épaisseur de la tôle, la résistance du matériau, le retour élastique, le rayon de courbure, l'état de l'outillage et les imperfections de la forme de la bobine. Définissez les rebuts comme des matériaux excédentaires inutilisables et calculez-les à partir de vos données de travail.
Qu’est-ce que le rendement au premier passage dans ce contexte ?
Le rendement du premier passage se concentre sur une sortie qui répond aux exigences spécifiées sans retouche ni mise au rebut. Ceci est utile lorsque vous souhaitez séparer la stabilité immédiate du processus d"une correction ultérieure.
Pourquoi soustraire l’avance et la queue avant de calculer le rendement ?
Le plomb et la queue sont déduits pour passer de la longueur totale de la bobine à la longueur utilisable de la bobine. S"ils restent au dénominateur, le calcul peut sous-estimer le matériau utilisable réellement disponible pour le travail.
Comment la complexité du profil affecte-t-elle le calcul ?
La complexité du profil peut modifier les limites du calcul lorsque des opérations en ligne telles que des étapes de poinçonnage, d"encoche, de gaufrage, de courbure ou de coupe à longueur font partie du travail. Incluez les opérations qui déterminent si la sortie est acceptée.
Comment les acheteurs d’équipements doivent-ils utiliser un calcul de rendement ?
Utilisez-le pour poser de meilleures questions de sélection sur la gamme de matériaux, l"état de l"outillage, la qualité des bobines, les exigences de pliage et le traitement en ligne. Ne convertissez pas un calcul général en un rendement garanti pour une machine spécifique sans données écrites spécifiques au projet.


